
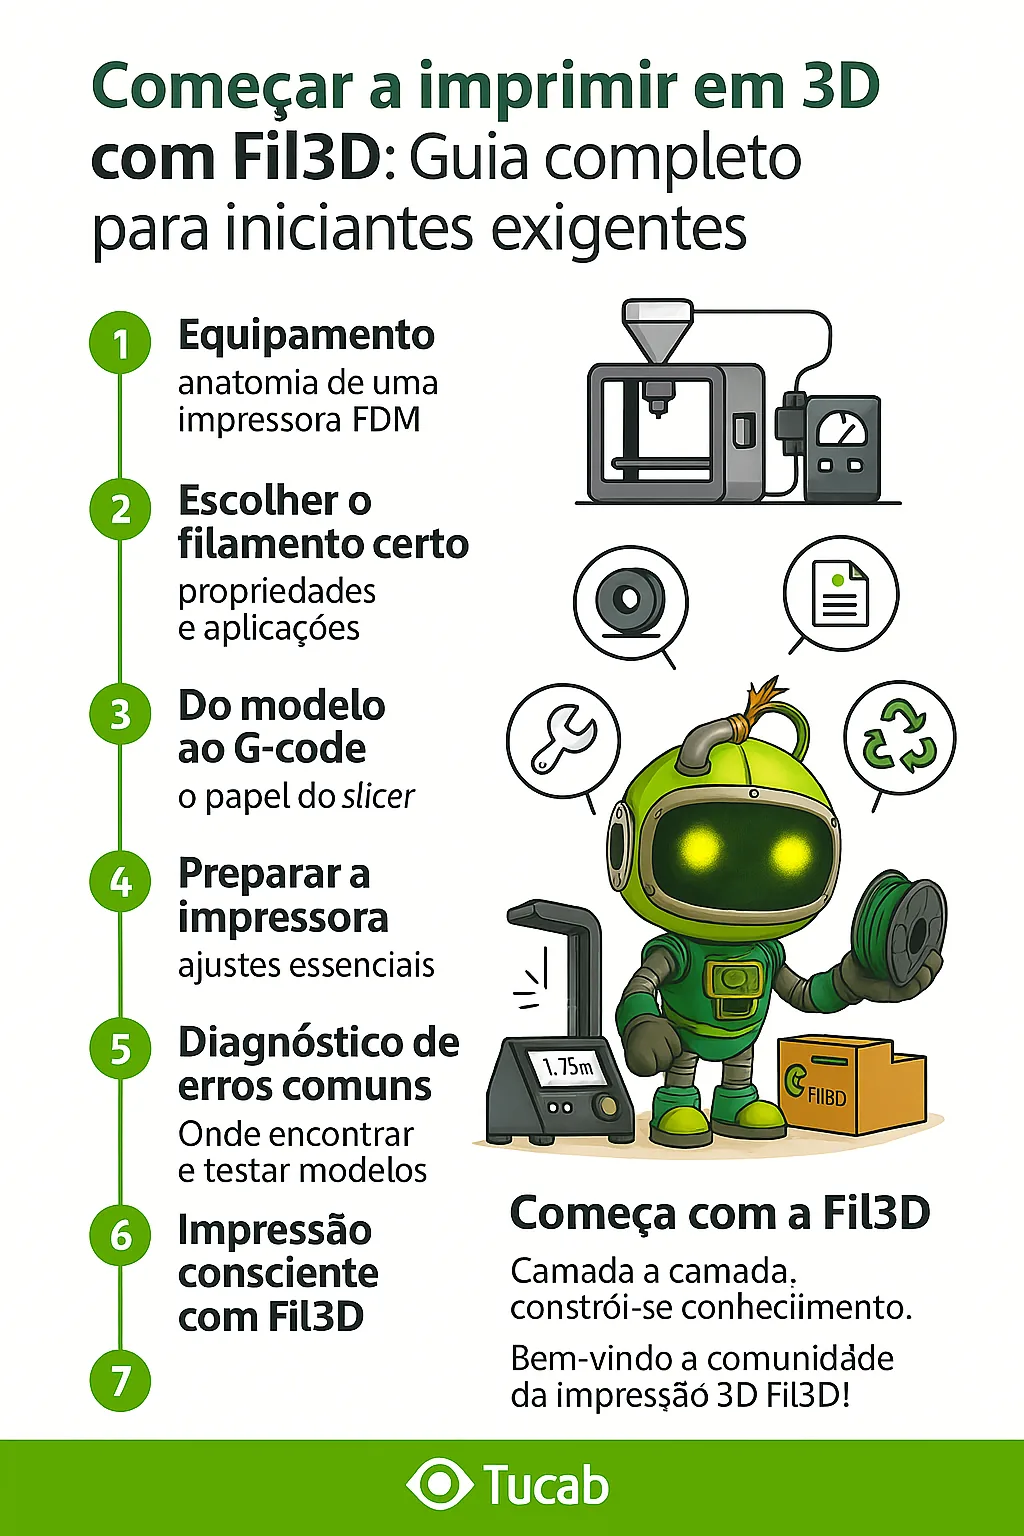
技术文章 – 使用 Fil3D 开始 3D 打印:针对要求严格的初学者的完整指南
简介:
1. 设备:FDM 打印机剖析
典型的 FDM 打印机由以下部分组成:
- 挤出机(直接或 Bowden): 将灯丝推至加热喷嘴。
- 热端: 在
- 的温度下熔化灯丝
- 风扇和传感器:冷却并控制温度和流量。
示例:Bambu Lab A1 Combo 打印机采用直接挤出、自校准、堵塞传感器和自动卷绕器。对于想要可靠的东西的初学者来说,这是一个绝佳的选择。
2.
示例:书桌支架、教育卡、理线器等部件
PETG – Fil3D:
- 良好的机械和耐化学性
- 稍有弹性,耐紫外线和防水
- 非常适合盒子、外部组件、技术部件
示例:盒子用于电子产品、大篷车中的管支架、风扇格栅
ABS – Fil3D(需要更多经验):
- 高抗冲击性
- 需要封闭室(烟雾排放),难以抓握
示例:汽车零部件、机械接头、工业原型
Fil2ndLife – 回收长丝:
- 可持续产品,非常适合培训、非功能性原型
示例:打印 3D 学校模型、雕塑、测试基地
3. 参数 建议初始值 技术说明
层高
0.2 mm
细节和速度之间的折衷
喷嘴温度
200°C (PLA) / 230°C (PETG)
取决于材料和速度
基础温度
60°C (PLA) / 80°C (PETG)
帮助第一层粘合
填充
15–20%
零件填充百分比
速度
40–60 mm/s
初学者应使用低速
回缩
1–2毫米至
4. 清洁轴、拧紧螺钉、PTFE 管状况良好。
实用提示: 打印“测试塔”以检查喷嘴和灯丝的最佳温度。
5. 常见错误的诊断
| 症状 | 可能的诊断 | 推荐的解决方案 |
| 第一层不粘 | 基层冷或平整不良 | 提高温度。再次调整床/水平 |
| 线松动(拉线) | 回缩调整不当 | 激活回缩并干燥灯丝 |
| 粗糙表面 | 温度。层太高或太厚 | 降低温度/层高 |
| 松散层 | 挤压不足 | 校准 eSteps/检查齿轮 |
| 间歇性故障 | 灯丝潮湿或堵塞 | 干燥/清洁喷嘴 |
6.
可训练示例: 一个铰接式智能手机支架,带有铰链、严格公差和摩擦配合。
7. 使用 Fil3D 进行意识打印
在 Fil3D,质量和可持续发展齐头并进:
- 全国生产,全面质量控制
- 激光验证尺寸公差(±0.03 毫米)
- 硅胶真空密封包装
- Fil2ndLife 采用后工业塑料
- 由 Tucab 专业人士提供技术支持
结论:良好开端,打印更好
掌握 3D 打印需要耐心,实践,最重要的是知识。
但是通过使用 Fil3D 细丝,即使在第一层,您也可以确保质量、稳定性和可靠性。
随着时间的推移,您将创造出有用的、技术性的和令人难以置信的作品。这一切都始于正确的基础。
逐层构建知识。
欢迎来到 Fil3D 3D 打印社区!