
Fil3D 耗材的制作方法:从珠子到线轴的精度
简介
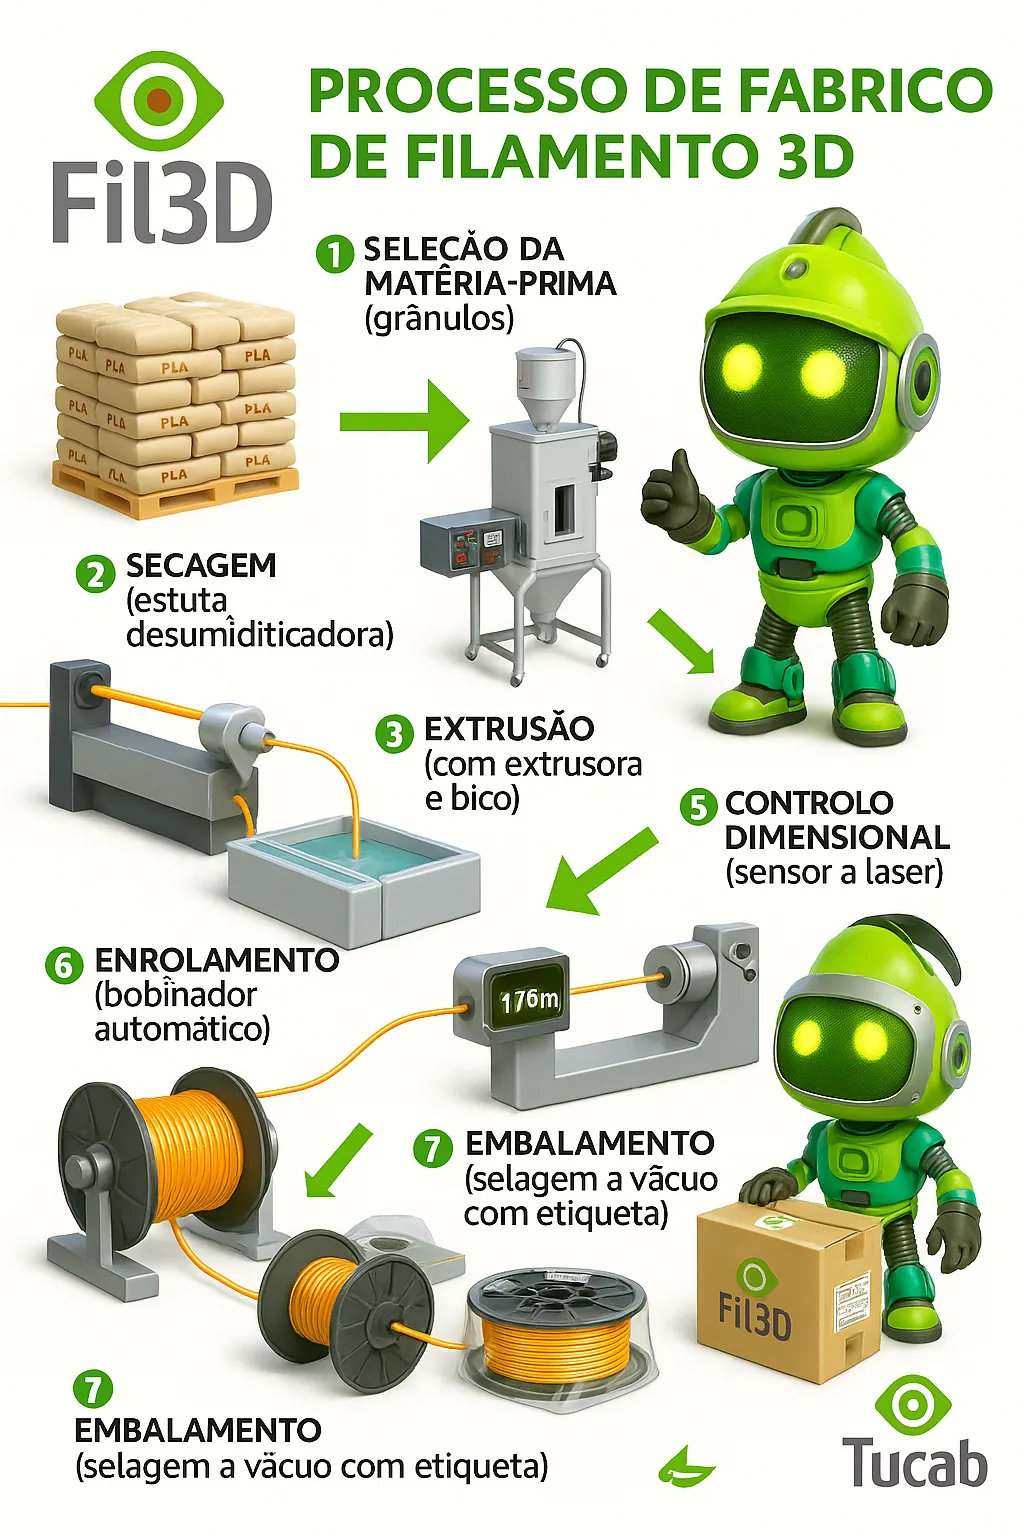
Fil3D 线材制造过程的各个阶段
1.原材料选择
-
我们使用高品质技术聚合物:PLA、PETG、ABS、TPU等。
-
颗粒经过认证,可完全追溯至供应商。
-
每批产品在发货前均经过测试。挤压。
2.干燥原材料
-
水分是挤出的最大敌人:它会导致气泡、直径变化和脆性。
-
每种类型的聚合物都在特定的温度和时间下干燥(例如 PLA 在 55°C 下干燥 8 小时,PETG 在 70°C 下干燥 6 小时)小时)。
-
我们使用具有主动除湿和数字监控功能的工业温室。
3.挤出
-
将干燥的颗粒送入单螺杆挤出机,在那里进行熔化和混合。
-
将熔体推过校准模具(1.75 毫米或2.85 毫米)。
-
温度、压力和速度由PID传感器不断调节。
-
挤出区完全封闭,避免污染和热波动。
4.冷却和稳定
-
细丝经过两个控温水浴阶段(通常为25°C和15°C)。
-
第一个阶段稳定形状,第二个阶段锁定最终尺寸。
5.测量和尺寸控制
-
我们使用双轴激光传感器,精度为±0.002毫米。
-
任何偏差都会激活牵引速度的自动校正。
6.缠绕
-
通过扭矩控制电机将灯丝缠绕在线轴上,确保张力恒定。
-
防止缠结和重叠匝。
-
每个线轴都经过最终目视检查。
7。包装
-
卷轴采用二氧化硅干燥剂真空密封。
-
我们提供带有批次、日期、聚合物类型、颜色和公差的标签。
8。实验室和测试
-
从每个产品中取样进行测试:
-
流动性测试(MFI)
-
张力
-
层间附着力(印刷)
-
直径(微米和光学)
-
与商用挤出机的兼容性
实际示例:尺寸精度的影响
通过扭矩控制电机将灯丝缠绕在线轴上,确保张力恒定。
防止缠结和重叠匝。
每个线轴都经过最终目视检查。
卷轴采用二氧化硅干燥剂真空密封。
我们提供带有批次、日期、聚合物类型、颜色和公差的标签。
从每个产品中取样进行测试:
-
流动性测试(MFI)
-
张力
-
层间附着力(印刷)
-
直径(微米和光学)
-
与商用挤出机的兼容性
在一批用于生产医疗技术零件的 Fil3D PETG 中设备,直径变化小于±0.015毫米。这样可以不间断地打印 200 多个零件,公差仅为 0.2 毫米,而使用不一致的耗材是不可能实现的。
Fil2ndLife – 具有相同控制的回收耗材
-
同样的工艺也适用于回收生产线的耗材。
-
我们使用经过认证的后工业材料。
-
我们保证尺寸一致性和与原始材料相同的光洁度,并具有完整的可追溯性。
结论
长丝的质量始于细节。在 Fil3D,每个细节都很重要:从珠子到喷嘴尖端。
因此,我们提供的每个线圈都是经过测试、记录和技术控制的制造过程的结果。