
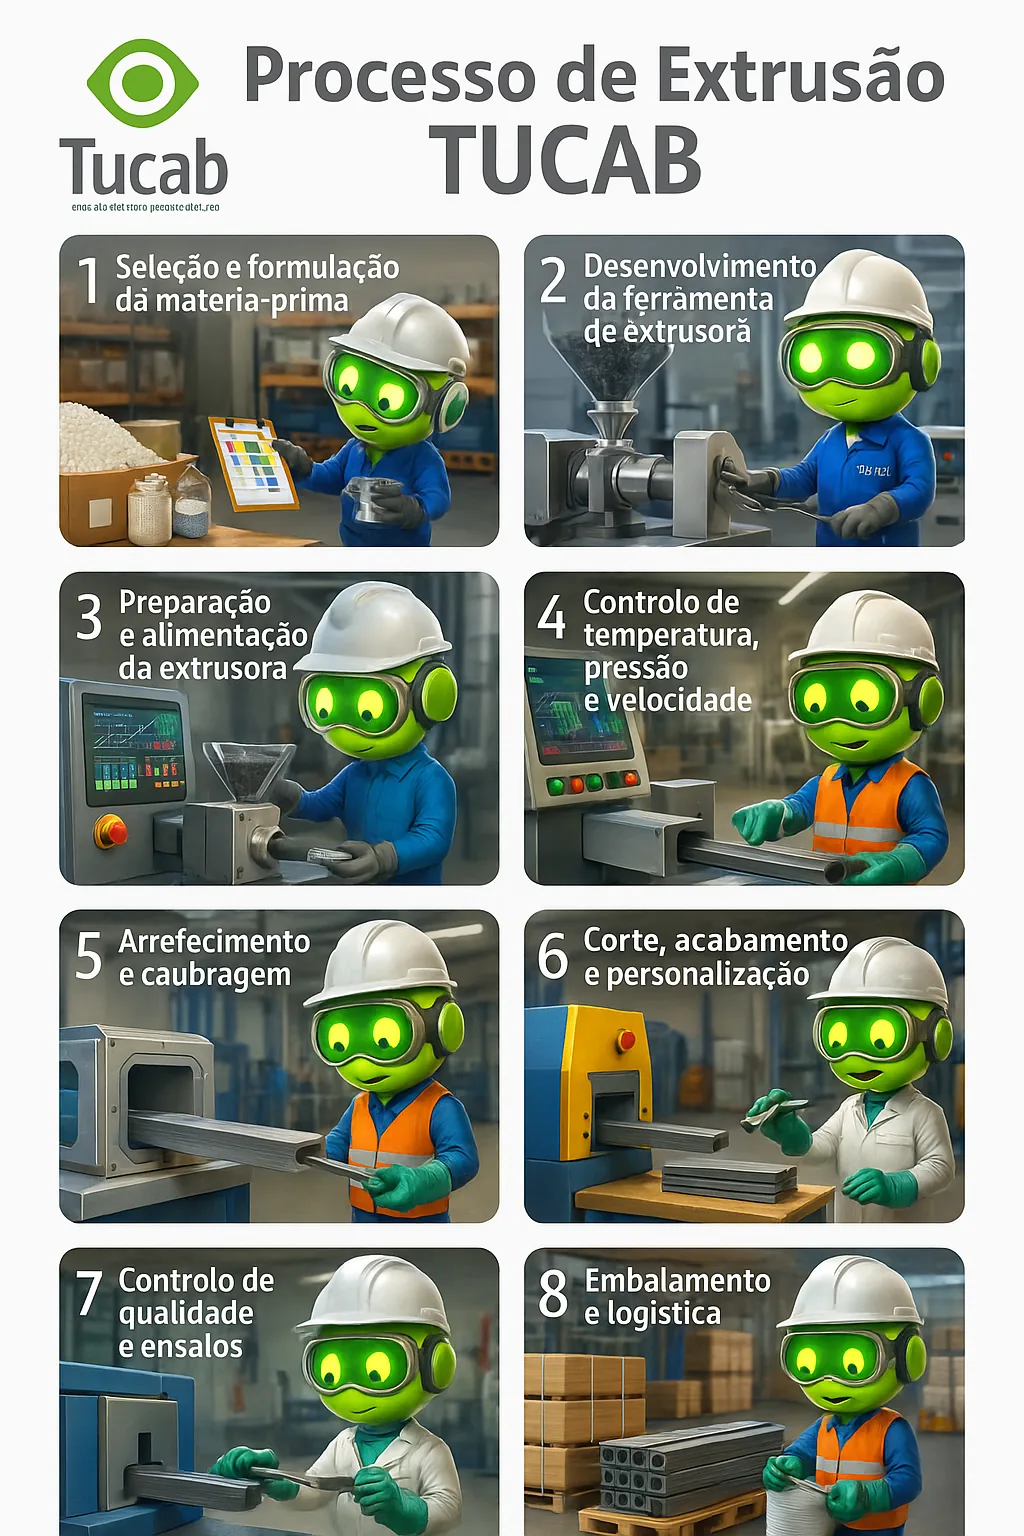
بثق البلاستيك هو عملية صناعية تحول المواد البوليمرية إلى أجزاء متواصلة ذات مقطع عرضي محدد، مثل الأنابيب أو المقاطع الجانبية أو الأختام (الزركشة). بفضل الخبرة الواسعة منذ عام 1996، تتقن TUCAB جميع مراحل هذه العملية، وتعمل كشريك فني للعملاء في مشاريع البثق. على مر السنين، عززت TUCAB قدرتها على الابتكار والتكيف مع احتياجات عملائها، ووضعت نفسها كمورد كامل (من البداية إلى النهاية) في مجال البثق - من المفهوم الأولي إلى المنتج النهائي - مع التميز في الجودة. فيما يلي، نقدم بطريقة تقنية وتعليمية الخطوات الرئيسية المتبعة في إنتاج الأنابيب المبثوقة والمقاطع الجانبية والأختام، مع تسليط الضوء على دعم TUCAB في كل مرحلة والالتزام بالحلول المصممة خصيصًا لكل عميل.
اختيار المواد الخام وصياغتها
الخطوة الأولى نحو منتج عالي الجودة هي اختيار المادة الخام المناسبة وصياغتها. المواد الأساسية الأكثر شيوعًا هي بوليمرات اللدائن الحرارية - بدءًا من البوليمرات ذات الأغراض العامة مثل البولي إيثيلين (PE) والبولي بروبيلين (PP) إلى المواد الهندسية مثل البولي كربونات (PC)، حيث يمكن بثق جميع اللدائن الحرارية تقريبًا. يعتمد اختيار نوع البلاستيك على متطلبات المنتج النهائي: على سبيل المثال، PVC المرن أو المطاط اللدن بالحرارة (TPE/SEBS) للأختام الناعمة، أو PVC أو ABS الصلب للمقاطع الهيكلية، أو PE/PP للأنابيب التقنية. بالإضافة إلى البوليمر الأساسي، يتم دمج المواد المضافة والحشوات في التركيبة لتوفير الخصائص المطلوبة. قد تشمل هذه الإضافات المثبتات الحرارية (ضرورية في PVC)، والملدنات (لزيادة المرونة في مركبات الفينيل)، والأصباغ أو الأصباغ (للحصول على اللون المحدد)، والعوامل المضادة للأشعة فوق البنفسجية، ومثبطات اللهب، وغيرها. تضمن التركيبة المناسبة أن تتمتع المادة البلاستيكية المبثوق بالمقاومة الميكانيكية والمتانة والتشطيب المتوقعة في الخدمة.
في TUCAB، يتم تنفيذ هذه المرحلة من خلال عنصر فني قوي واستشارة العملاء. يساعد فريق البحث والتطوير التابع للشركة في تحديد أفضل المواد الخام لكل تطبيق، وغالبًا ما يتم تطوير تركيبات محددة للمشروع. يمكن لهذا الفريق متعدد التخصصات تعديل كل شيء بدءًا من اختيار البوليمر وحتى جرعة المواد المضافة، مما يضمن أن المواد الخام متكيفة تمامًا مع متطلبات العميل. على سبيل المثال، طورت TUCAB أختام SEBS كبديل لـ EPDM التقليدي، مما أدى إلى الحصول على مزايا تقنية وبيئية. جانب آخر مهم هو الاستدامة: جميع النفايات البلاستيكية الناتجة في عملية الإنتاج يتم دائمًا إعادة إدخالها في العملية في شكل مواد خام معاد تدويرها. تعمل سياسة الاقتصاد الدائري هذه على تقليل النفايات وتعكس الاهتمام البيئي لشركة TUCAB، دون المساس بجودة المنتج النهائي.
تطوير أداة البثق (القالب أو الطحن)
يتطلب كل أنبوب أو ملف تعريف جديد تطوير أداة بثق معينة، تسمى عمومًا القالب (أو القالب)، والذي سيشكل المنتج. المصفوفة عبارة عن مكون معدني دقيق مع فتحة مصممة تمامًا للهندسة العرضية المطلوبة. في حالة المقاطع المعقدة، قد تكون الأدوات المساعدة مثل الفرجار (أكمام المعايرة) أو حتى أدوات القطع التقنية المتكاملة ضرورية أيضًا لتحديد تفاصيل إضافية للشكل. يأخذ تصميم القالب في الاعتبار الأبعاد المطلوبة للمنتج النهائي، ويعوض عوامل مثل انكماش المواد أثناء تبريدها والتدفق اللزج للبوليمر المنصهر. يمكن أن تترجم الاختلافات أو العيوب الصغيرة في المصفوفة إلى عيوب في المادة البثق، ولهذا السبب يتطلب هذا التطوير معرفة فنية متخصصة. غالبًا ما يتضمن تصنيع القالب عمليات ورشة عمل عالية الدقة (مثل الطحن باستخدام الحاسب الآلي)، ومن هنا جاءت الإشارة إلى "قاطع القالب أو قاطع الطحن".
تتمتع شركة TUCAB بخبرة واسعة في تصميم وتصنيع أدوات البثق، مما يدعم العميل بدءًا من مرحلة تصميم الملف الشخصي وحتى إنتاج المعدات المطلوبة. من خلال فريق فني متخصص، تقوم الشركة داخليًا بتطوير المصفوفات وغيرها من الأدوات بناءً على الفكرة أو التصميم المقدم من العميل. ويضمن هذا النهج المتكامل تحسين الأداة بما يتناسب مع المادة المحددة وخط الإنتاج الذي سيتم استخدامها فيه. والنتيجة هي مصفوفات قوية وموثوقة، قادرة على إنتاج مقاطع ضمن تفاوتات الأبعاد المطلوبة وبتشطيب سطحي ممتاز. من خلال التحكم في تطوير الأداة، تضمن TUCAB المرونة في مرحلة النماذج الأولية وإمكانية التعديلات السريعة، وتقدم حلولًا مخصصة اعتمادًا على الأشكال الهندسية المرغوبة من قبل العميل.
تحضير وتغذية المواد الخام في الطارد
مع تحديد المواد الخام وتصنيع المصفوفة، يتم إعداد الإنتاج في الطارد. يتم تكييف المادة الخام البلاستيكية - التي يتم توفيرها عادةً على شكل كريات - أولاً. اعتمادًا على المادة، قد يكون من الضروري إجراء معالجة مسبقة مثل التجفيف (على سبيل المثال، في البوليمرات الاسترطابية التي تمتص الرطوبة، مثل النايلون أو ABS) أو الخلط في كوب لتجانس المواد المضافة. يتم بعد ذلك تحميل المادة في قادوس التغذية الخاص بالطارد، وهو قادوس يغذي الطارد باستمرار عن طريق الجاذبية.
داخل الطارد، تمر المادة إلى الأسطوانة المسخنة، حيث تلتقي ببرغي دوار. يقوم هذا المسمار بنقل المادة على طول الأسطوانة مع ضغطها وإذابتها تدريجيًا. يتم تقسيم أسطوانة الطارد إلى مناطق تسخين يمكن التحكم فيها، والتي تعمل على رفع درجة حرارة المادة تدريجيًا حتى تصبح لزجة ومنصهرة تمامًا. كما أن الحركة الميكانيكية لتدوير المسمار تولد الحرارة من خلال الاحتكاك، مما يساعد على تلدين المواد الخام. عندما يصل البوليمر إلى نهاية الاسطوانة، يكون في شكل شبه سائل متجانس. في هذا الوضع يوجد عادةً مرشح (شاشة معدنية مدعومة بلوحة تسمى لوحة الكسارة) التي تحتفظ بأي شوائب وتعادل ضغط التدفق. يتم بعد ذلك دفع المادة المنصهرة عبر قالب البثق تحت ضغط عالٍ، وتتخذ على الفور شكل فتحة هذا القالبkuhne-mb.de. باختصار، في هذه الخطوة، يتم تحويل المادة الخام الصلبة إلى ذوبان مستمر وتشكيلها في القسم المطلوب، مما يترك رأس الطارد بالشكل الهندسي المطلوب.
التحكم في درجة الحرارة والضغط والسرعة طوال العملية
أثناء البثق، يعد استقرار معلمات المعالجة أمرًا ضروريًا للحصول على منتج متسق ضمن المواصفات. المعلمات الثلاثة الرئيسية التي يجب التحكم فيها هي درجة الحرارة، وضغط الذوبان، وسرعة البثق.
-
درجة الحرارة: يجب التحكم بدقة في درجة حرارة الأسطوانة والقالب، لأنها تؤثر بشكل مباشر على لزوجة وتجانس المادة البلاستيكية المنصهرة. تحافظ مناطق التسخين في جميع أنحاء الطارد على خصائص درجة حرارة محددة - وتزداد عادةً من منطقة التغذية إلى المنطقة القريبة من القالب. يضمن التحكم الدقيق وصول البوليمر إلى السيولة المثالية دون أن يتحلل. تشتمل أنظمة البثق الحديثة على أجهزة استشعار ووحدات تحكم تنظم درجات الحرارة في الوقت الفعلي، مما يضمن وصول الشكل المبثوق إلى الخصائص الميكانيكية والأبعاد المطلوبة في نهاية العملية.
-
الضغط: يتم دفع المادة عبر القالب تحت ضغط عالٍ ناتج عن دوران المسمار. ويجب أيضًا مراقبة هذا الضغط وتعديله حسب الضرورة. قد يشير الضغط المنخفض جدًا إلى عدم كفاية التدفق أو خطر تصلب المادة قبل القالب؛ يمكن أن يؤدي الضغط الزائد إلى زيادة التحميل على الماكينة أو التسبب في حدوث عيوب في الطارد. تسمح أجهزة قياس الضغط وأجهزة الاستشعار المثبتة في الطارد بفحص هذه المعلمة والتحكم فيها. يحدد ضغط الذوبان المتحكم فيه معدل تدفق المادة وجودة القولبة في المادة الأساسية، وهو عامل رئيسي في سلوك تدفق البوليمر. يؤدي التنسيق الدقيق بين درجة الحرارة والضغط إلى ظروف معالجة مستقرة ومنتج نهائي عالي الجودة، دون تغييرات غير مرغوب فيها.
-
السرعة: هنا نأخذ في الاعتبار كلاً من سرعة دوران اللولب (التي تحدد معدل البثق، أي عدد كجم/ساعة من المواد التي يتم بثقها) وسرعة الجر (سحب المقطع عند المخرج، والذي يتم بواسطة أحزمة أو سحب) بكرات). يتيح لك ضبط سرعة اللولب التحكم في الإنتاج وتجنب الجهود المفرطة (التي قد تسبب ضغطًا زائدًا) أو، على العكس من ذلك، التدفقات البطيئة جدًا (والتي قد تسبب تغيرات في درجات الحرارة). يجب أن تكون سرعة الجر متزامنة مع إخراج المادة، من أجل الحفاظ على البثق بدون تمدد أو ارتخاء غير مرغوب فيه أثناء تبريده. باختصار، يجب أن تكون السرعة الإجمالية للعملية ثابتة ومناسبة للمادة والهندسة. تعمل درجة الحرارة والضغط والسرعة معًا: تلعب هذه المعلمات دورًا أساسيًا في تحسين لزوجة وسيولة الذوبان أثناء البثق. تستخدم الخطوط الحديثة أنظمة تحكم محوسبة تراقب هذه المتغيرات بشكل مستمر (منحنيات درجة الحرارة، ومستويات الضغط، وسرعة المسمار والمقبض)، وتتدخل تلقائيًا لتصحيح الانحرافات وتحقيق استقرار الإنتاج. يضمن هذا التحكم الصارم جودة المنتج المتسقة، دفعة بعد دفعة، ويزيد من كفاءة عملية الإنتاج. لكي يحافظ الجزء على الشكل المحدد بواسطة المصفوفة، من الضروري إخضاعه على الفور إلى عملية تبريد يتم التحكم فيها، وغالبًا ما يتم دمجها مع معايرة الأبعاد. في هذه المرحلة، الهدف هو تقوية البوليمر في الشكل النهائي المطلوب، مع تجنب التشوهات.
إن الطريقة الأكثر شيوعًا لتبريد الأجزاء الجانبية والأنابيب هي من خلال حمام مائي. يتم تجهيز الطارد بخزان مباشرة بعد مغادرة القالب، حيث يمر المقطع عبر الماء عند درجة حرارة يمكن التحكم فيها (باردة بشكل عام) والتي تزيل الحرارة من البلاستيك بسرعة. في بعض الحالات، يتم استخدام رشاشات الماء أيضًا على طول أحواض التبريد، أو حتى أنفاق تبريد الهواء القسري، اعتمادًا على المادة وسمك الجزء المبثوق. يؤدي التبريد السريع إلى تصلب البلاستيك، مما يؤدي إلى تثبيت شكل الملف الشخصي بشكل دائم. من المهم إجراء المعايرة أثناء التبريد للتأكد من أن الأبعاد مطابقة تمامًا للمواصفات.
تتم المعايرة بمساعدة أدوات تسمى أكمام المعايرة أو الفرجار، والتي تعمل كقالب للبثق المشكل حديثًا. على سبيل المثال، في حالة الأنابيب الدائرية، يتم استخدام معايرة الفراغ: يمر الأنبوب داخل غلاف معدني أكبر قليلاً، حيث يتسبب الفراغ المطبق في تمدد الأنبوب على جدران الغلاف، مما يضمن القطر الخارجي الصحيح والاستدارة المثالية أثناء تصلبه. بالنسبة لملفات التعريف ذات الأشكال الهندسية المعقدة، تحتوي جداول المعايرة على أجهزة معايرة متعددة (معدنية أو مواد منخفضة الاحتكاك) موضوعة على طول الطول، والتي تحافظ على ملف التعريف بالشكل الدقيق حتى يبرد تمامًا. في جميع الحالات، الفرجار عبارة عن أدوات دقيقة تحدد الأبعاد النهائية للمنتج المبثوق بعد الخروج من القالب. لذلك، يعمل التبريد والمعايرة معًا: يتم تبريد الملف بشكل متجانس ويتم التحكم في الأبعاد في نفس الوقت، وذلك لتجنب الانكماشات غير المتساوية أو الانحناءات أو التشوهات الأخرى.
ومن الجدير بالذكر أن TUCAB تستخدم عمليات التبريد والمعايرة المناسبة لكل نوع من المنتجات. من خلال توفر 14 خط بثق، تنتج الشركة كل شيء بدءًا من الأنابيب المرنة ذات القطر الصغير وحتى المقاطع المسطحة العريضة، وتكييف نظام التبريد (الحمام، والرش، والهواء القسري) ونوع المعاير المستخدم. تعد عمليات ما بعد البثق مثل التبريد والمعايرة ضرورية لضمان أن المنتج المبثوق يحقق الشكل النهائي والوظيفة المقصودة، وتضمن خبرة TUCAB التحكم الدقيق في هذه الخطوات، حتى بالنسبة للملفات الهندسية المطلوبة.
القطع والتشطيب والتخصيص النهائي
بمجرد تكوين البثق وتصلبه عند مغادرة خط المعايرة، تتبع خطوة القطع والتشطيب. نظرًا لأن عملية البثق تنتج شكلاً مستمرًا (يمكن أن يصل طوله إلى عشرات أو مئات الأمتار عند خروجه من الماكينة)، فمن الضروري قطع المنتج إلى الأبعاد المحددة من قبل العميل. يمكن تنفيذ هذا القطع مباشرًا، باستخدام المقصلة أو المناشير الأوتوماتيكية المتزامنة مع سرعة البثق، مما يضمن قطعًا ذات أطوال موحدة (على سبيل المثال، أنابيب بطول 3 أمتار، وقواطع جانبية لعضادة الباب بطول مترين، وما إلى ذلك). وفي حالات أخرى، يتم لف المادة المبثوقة على لفائف أو لفات (عندما يتعلق الأمر بالخراطيم المرنة أو الخيوط، على سبيل المثال) ويتم قطعها لاحقًا. دقة القطع مهمة للحفاظ على الجودة وتسهيل استخدام العميل للمنتج.
بعد القطع، يتم تنفيذ التشطيبات أو التخصيصات الخاصة غالبًا وفقًا لاحتياجات التطبيق. تركز TUCAB بشدة على الحلول المخصصة، والتي تتضمن تكييف خصائص المنتج بعد البثق. تتضمن أمثلة التشطيبات النهائية المحتملة ما يلي:
-
تطبيق الشريط اللاصق: يمكن أن تتلقى بعض المقاطع المبثوقة المستخدمة في الختم (مثل زخرفة الأبواب والنوافذ) شريطًا لاصقًا على جانب واحد، مما يتيح للعميل التثبيت بسهولة في موقع التثبيت. يمكن أن تتضمن TUCAB هذه الخطوة، حيث تقوم بلصق أشرطة عالية الالتصاق على المقاطع وفقًا للمواصفات.
-
اللصق أو اللحام: في حالة بعض الأنابيب أو المقاطع المجوفة، قد يكون من الضروري لصق الأغطية أو الأجزاء الإضافية أو حتى لحام الأجزاء (على سبيل المثال لتشكيل الحلقات). يمكن تنفيذ هذه العمليات في المرحلة النهائية، مما يضمن وصول المنتج جاهزًا للاستخدام.
-
القطع أو الثقوب الفنية: قد تتطلب المقاطع المبثوقة قطعًا خاصة على طول الجزء (الثقوب، والشقوق، والأخاديد) التي لا يتم الحصول عليها مباشرة عند الخروج من القالب. باستخدام معدات القطع أو قوالب القطع CNC، يمكن لـ TUCAB إجراء تعديلات ما بعد البثق بدقة، مع الأخذ في الاعتبار الرسومات الفنية المعقدة للعميل.
-
المعالجة السطحية أو الطباعة: في بعض الحالات، من الممكن أيضًا تطبيق معالجات إضافية، مثل وضع العلامات/الطباعة على المنتج (على سبيل المثال، وضع علامات على العدادات على الخراطيم أو الشعارات أو التعليمات) أو الطلاء السطحي (الورنيش، المعالجات المضادة للأشعة فوق البنفسجية، إلخ) للحصول على ميزات إضافية. يتم دمج هذه العمليات في الخط أو يتم تنفيذها مباشرة بعد البثق لمزيد من الكفاءة.
بشكل عام، مرحلة القطع والتشطيب هي حيث يتم تخصيص المنتج المبثوق وإنهائه وفقًا للمتطلبات المحددة لكل عميل. تتميز TUCAB بتقديم هذه التشطيبات المخصصة كجزء من خدمتها الكاملة - مما يعني أن العميل يتلقى منتجًا مبثوقًا جاهزًا لتطبيقه على خط التجميع أو المشروع الخاص به، دون الحاجة إلى إعادة العمل. يعد هذا الالتزام بـ "الحلول المخصصة"، بدءًا من تطوير الأدوات وحتى المنتج النهائي النهائي، أحد ركائز خدمة TUCAB.
مراقبة الجودة والاختبار الفني
يعد الحفاظ على معايير الجودة العالية أولوية طوال عملية البثق بأكملها في TUCAB. بدءًا من المواد الخام وحتى المنتج النهائي المعبأ، يتم تنفيذ ضوابط جودة صارمة وإجراء اختبارات فنية للتحقق من امتثال المنتج للمواصفات والمعايير المعمول بها.
بعد فترة وجيزة من الإنتاج (حتى أثناء القطع وبعده)، تخضع كل دفعة من الأجزاء المبثوقة لفحوصات الأبعاد: يتم قياس الأبعاد الحرجة (الأقطار، وسمك الجدار، وعرض الأقسام، وما إلى ذلك) باستخدام أدوات معايرة مثل الفرجار أو الميكروميتر أو أجهزة العرض الجانبية، مما يضمن أن الشكل المبثوق يتوافق مع الرسومات الفنية. في حالة المقاطع والأنابيب، يعد ثبات الأبعاد أمرًا بالغ الأهمية - ولهذا السبب يتم أيضًا مراقبة خصائص مثل الاعوجاج وبيضاوية الأنابيب وما إلى ذلك، والتي يجب أن تكون ضمن تفاوتات محددة مسبقًا.
وفي الوقت نفسه، يتم إجراء اختبارات المقاومة والأداء، اعتمادًا على تطبيق كل منتج. على سبيل المثال، بالنسبة للأنابيب التقنية، يمكن إجراء اختبارات الضغط (الهيدروستاتيكي) للتأكد من قدرتها على تحمل ضغط العمل دون تسرب. بالنسبة للأختام والمقاطع المرنة، يمكن إجراء اختبارات الصلابة (Shore A/D)، وقوة الشد والاستطالة، أو حتى اختبارات التعمير المتسارع في غرفة مناخية لتقييم المتانة (خاصة إذا كان المنتج مخصصًا للتعرض لأشعة الشمس أو الطقس السيئ). في حالات محددة، يتم اتباع المعايير الفنية: تتمتع TUCAB بخبرة في الإنتاج وفقًا لمعايير مثل EN 16436-1 (أنابيب غاز البوتان) أو NP 4436 (أنابيب الغاز الطبيعي)، والتي تتضمن إخضاع المنتجات للاختبارات القياسية التي تتطلبها هذه المعايير. بالإضافة إلى ذلك، حصلت الشركة على شهادة ISO 9001:2015 (الجودة)، من بين الشهادات الأخرى ذات الصلة، مما يدل على التزامها بنظام قوي لإدارة الجودة.
طوال العملية بأكملها، يقوم مشغلو TUCAB وفنيو الجودة بإجراء المراقبة المستمرة وجمع العينات للتحكم. يتم توثيق بيانات الإنتاج (درجات الحرارة، والضغوط، والسرعات، والأبعاد المقاسة، ونتائج الاختبار)، مما يسمح بالتتبع الكامل لكل دفعة يتم إنتاجها. وفي حالة اكتشاف أي حالة عدم مطابقة، يتم تفعيل آليات الإجراء التصحيحي على الفور، مما يقلل من الهدر ويضمن وصول المنتجات المتوافقة فقط إلى العميل. وتعكس هذه اليقظة المستمرة فلسفة الشركة: "تجتمع جميع اهتمامات TUCAB في هدف واحد: جودة منتجاتها". باختصار، تضمن الضوابط الوظيفية والأبعاد الصارمة أن الأنابيب أو المقاطع أو الأختام المبثوقة تلبي معايير الأداء المتوقعة وتوفر الثقة الكاملة للعملاء.
تغليف التسليم الشخصي والخدمات اللوجستية
بمجرد اكتمال الإنتاج وفحص الدفعة، فإن الخطوة الأخيرة هي التعبئة والتغليف المناسب والإعداد اللوجستي لتسليم المنتجات المبثوقة إلى العميل بكفاءة وبشكل شخصي. تتطلب الأنواع المختلفة من عمليات البثق طرقًا مختلفة للتعبئة: تختلف طريقة تعبئة لفة الخرطوم المرن عن تعبئة المقاطع الصلبة بطول 3 أمتار، على سبيل المثال. تتمثل الوظيفة الأساسية للتغليف في حماية المنتجات (منع التشوه أو الغبار أو الرطوبة أو التلف أثناء النقل)، ولكن يمكن أيضًا تصميمها لتسهيل التعامل والاستخدام من قبل العميل.
في TUCAB، يتم التفكير في التغليف بالفعل في مرحلة تطوير المشروع - فهو جزء من العملية الكاملة التي تقدمها الشركة، من الفكرة الأولية إلى التغليف النهائي. يمكن توفير الأنابيب والمقاطع في حزم مربوطة، في صناديق من الورق المقوى، أو ملفوفة على بكرات، أو حتى في عبوات فردية، حسب الاتفاق مع العميل. بالنسبة للمنتجات الطويلة، غالبا ما تستخدم المنصات أو الصناديق الخاصة لمنع الانحناء. في حالة المقاطع أو التشطيبات الدقيقة، يمكن إدخال فواصل أو أفلام بلاستيكية بين القطع لمنع الخدوش أو التشوهات. يتم دائمًا تطبيق العلامات الصحيحة (مع رمز المنتج، الدفعة، العميل، وما إلى ذلك)، مما يضمن تحديد الهوية وإمكانية التتبع أثناء النقل والتخزين.
يتم تعديل لوجستيات التسليم وفقًا لاحتياجات العميل - وهذا جانب من جوانب الخدمة الشخصية التي تبرز فيها TUCAB. قد يطلب بعض العملاء عمليات تسليم في الوقت المناسب تتماشى مع خط التجميع الخاص بهم؛ قد يفضل البعض الآخر كميات أكبر بشكل أقل تكرارًا. تُظهر TUCAB المرونة في تنظيم الشحنة وفقًا لهذه التفضيلات، إما عن طريق وسائل النقل الخاصة بها أو عن طريق شركاء لوجستيين موثوقين، مما يضمن الوفاء بالمواعيد النهائية. يتم شحن كل دفعة مصحوبة بالوثائق اللازمة (تقارير الجودة، وشهادات المطابقة، عند الاقتضاء)، مما يوفر للعميل راحة البال بأنه سيحصل على ما تم طلبه بالضبط، وجاهز للاستخدام الفوري. في جوهرها، التعبئة والتغليف والخدمات اللوجستية ليست مجرد مكملات، ولكنها جزء لا يتجزأ من حل كامل - التسليم الشخصي يكمل دورة عملية البثق بازدهار، مما يضمن حصول العميل على المنتج بالتنسيق المناسب، في المكان المناسب، وفي الوقت المناسب لمشروعه.
خبرة TUCAB: الدعم الفني والحلول المصممة خصيصًا في جميع المراحل
من خلال المرور بكل هذه المراحل - من المواد الخام إلى التعبئة والتغليف - التعقيد وتصبح دقة عملية البثق واضحة. توفر شركة TUCAB، بفضل عقود من الخبرة المتراكمة، لعملائها راحة البال من خلال الدعم الفني الكامل في جميع مراحل هذه العملية. منذ اللحظة الأولى للتصور، يتعاون فريق TUCAB في تطوير الفكرة، والتوصية بالمواد وأدوات التصميم، من خلال المراقبة أثناء الإنتاج التجريبي وتعديلات العملية، لضمان الجودة النهائية ودعم ما بعد التسليم. يعني نهج الشراكة الوثيقة هذا أن العميل لن يكون وحيدًا أبدًا: يتم مشاركة كل تحدٍ تقني وحله معًا، مع الاستفادة من المعرفة المتخصصة لشركة TUCAB في مجال سحب البلاستيك.
بالإضافة إلى الخبرة، فإن ما يميز TUCAB هو التزامها بالحلول المصممة خصيصًا. وفقًا لشعار الشركة، "نبتكر حلولًا مصممة خصيصًا"، تقوم TUCAB بتطوير حلول محددة بدءًا من الأداة، مرورًا بالمواد الخام وحتى المنتج النهائي، وتكييف خصائص المنتجات وفقًا لاحتياجات العميل. يُترجم هذا إلى تنوع هائل لتلبية الطلبات الشخصية: سواء كان ذلك ملفًا تعريفيًا جديدًا تمامًا لتطبيق مبتكر، أو أنبوبًا يجب أن يلبي معيارًا فنيًا متطلبًا، أو ختمًا يجب أن يتناسب تمامًا مع تصميم موجود مسبقًا، فإن TUCAB على استعداد لتقديم ما يتصوره العميل بالضبط.
باختصار، تجمع TUCAB بين المعرفة التقنية والدقة الصناعية وتوجيه العملاء. تتم عملية البثق بأكملها باحترافية وتحسين مستمر، مما أكسب الشركة اعترافًا مثل شهادات ISO وثقة الشركاء القدامى. بفضل استراتيجية الابتكار والاستثمار المستمر في التكنولوجيا والبحث والتطوير، تظل TUCAB في طليعة هذا القطاع، حيث تكون قادرة على احتضان المشاريع الصعبة وتجسيد الأفكار في البلاستيك المبثوق بجودة فائقة. بالنسبة للعملاء، يعني هذا وجود شريك موثوق به، قادر على تحويل متطلبات محددة إلى منتجات حقيقية، من خلال عملية فعالة ومحسنة. ومن خلال الحفاظ على التركيز المتزامن على الجودة ومرونة الحلول، تعمل TUCAB على توحيد مهمتها: تقديم الأنابيب المبثوقة والمقاطع الجانبية والأختام التي لا تلبي التوقعات فحسب، بل تتجاوزها، مع حلول مصممة حقًا لكل احتياجات.
-