
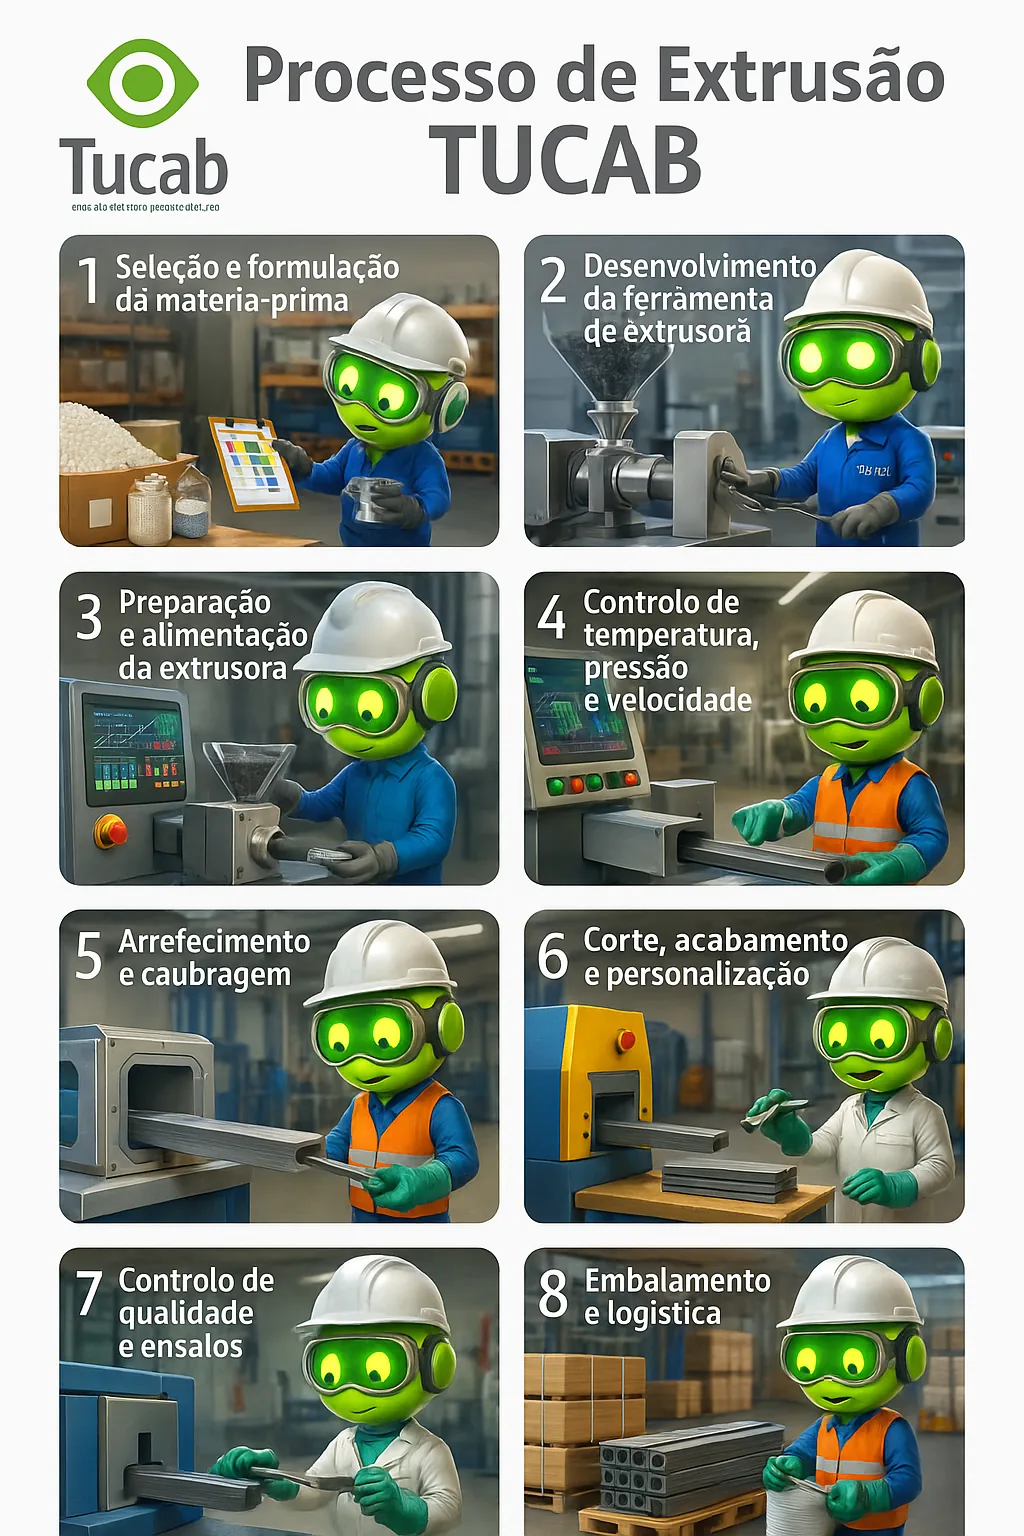
L'extrusion de plastique est un procédé industriel qui transforme des matériaux polymères en pièces continues de section définie, telles que des tubes, des profilés ou des joints (garnitures). Fort d'une vaste expérience depuis 1996, TUCAB maîtrise toutes les étapes de ce procédé, agissant comme partenaire technique des clients dans les projets d'extrusion. Au fil des années, TUCAB a solidifié sa capacité d’innovation et d’adaptation aux besoins de ses clients, en se positionnant comme un fournisseur complet (de bout en bout) en extrusion – du concept initial au produit final – avec l’excellence de la qualité. Ci-dessous, nous présentons de manière technique et pédagogique les principales étapes impliquées dans la production de tubes, profilés et joints extrudés, en soulignant l'accompagnement de TUCAB à chaque étape et l'engagement de solutions sur mesure pour chaque client.
Sélection et formulation des matières premières
La première étape vers un produit de qualité est le choix de la matière première appropriée et de sa formulation. Les matériaux de base les plus courants sont les polymères thermoplastiques – depuis les polymères à usage général tels que le polyéthylène (PE) et le polypropylène (PP) jusqu'aux matériaux techniques tels que le polycarbonate (PC), car pratiquement tous les thermoplastiques peuvent être extrudés. Le choix du type de plastique dépend des exigences du produit final : par exemple, PVC souple ou caoutchouc thermoplastique (TPE/SEBS) pour les joints souples, PVC rigide ou ABS pour les profilés structurels, ou PE/PP pour les tuyaux techniques. En plus du polymère de base, des additifs et charges sont incorporés dans la formulation pour fournir les propriétés souhaitées. Ces additifs peuvent inclure des stabilisants thermiques (essentiels dans le PVC), des plastifiants (pour augmenter la flexibilité des composés vinyliques), des pigments ou des colorants (pour obtenir la couleur spécifiée), des agents anti-UV, des retardateurs de flamme, entre autres. La formulation appropriée garantit que le matériau plastique extrudé aura la résistance mécanique, la durabilité et la finition attendues en service.
Chez TUCAB, cette étape est réalisée avec une forte composante technique et de conseil client. L'équipe R&D de l'entreprise aide à définir la meilleure matière première pour chaque application, en développant souvent des compositions spécifiques pour le projet. Cette équipe multidisciplinaire peut tout ajuster depuis le choix du polymère jusqu'au dosage des additifs, en s'assurant que la matière première est parfaitement adaptée aux exigences du client. Par exemple, TUCAB a développé les joints SEBS comme alternative à l'EPDM traditionnel, obtenant ainsi des avantages techniques et environnementaux. Un autre aspect important est la durabilité : tous les déchets plastiques générés lors du processus de production sont toujours réintroduits dans le processus sous forme de matière première recyclée. Cette politique d'économie circulaire réduit les déchets et reflète la préoccupation environnementale de TUCAB, sans compromettre la qualité du produit final.
Développement de l'outil d'extrusion (filière ou fraisage)
Chaque nouveau tube ou profilé nécessite le développement d'un outil d'extrusion spécifique, généralement appelé filière (ou filière), qui va mettre en forme le produit. La matrice est un composant métallique de précision avec une ouverture conçue exactement avec la géométrie de section transversale souhaitée. Dans le cas de profils complexes, des outils auxiliaires tels que des pieds à coulisse (manchons de calibrage) ou encore des fraises techniques intégrées peuvent également être nécessaires pour définir des détails supplémentaires de la forme. La conception de la filière prend en compte les dimensions souhaitées du produit fini, en compensant des facteurs tels que la contraction du matériau lors de son refroidissement et l'écoulement visqueux du polymère fondu. De petites variations ou imperfections de la matrice peuvent se traduire par des défauts dans l'extrudat, c'est pourquoi ce développement nécessite un savoir-faire spécialisé. La construction de matrices implique souvent des processus d'atelier de haute précision (par exemple fraisage CNC), d'où la référence à « matrice ou fraise ».
TUCAB possède une vaste expérience dans la conception et la fabrication d'outils d'extrusion, accompagnant le client depuis la phase de conception du profil jusqu'à la production de l'équipement requis. Avec une équipe technique dédiée, l'entreprise développe en interne des matrices et d'autres outils basés sur l'idée ou la conception fournie par le client. Cette approche intégrée garantit que l'outil est optimisé pour le matériau sélectionné et la ligne de production dans laquelle il sera utilisé. Le résultat est des matrices robustes et fiables, capables de produire des profils dans les tolérances dimensionnelles requises et avec une excellente finition de surface. En contrôlant le développement de l'outil, TUCAB garantit l'agilité dans la phase de prototypage et la possibilité d'ajustements rapides, offrant des solutions personnalisées en fonction des géométries souhaitées par le client.
Préparation et introduction de la matière première dans l'extrudeuse
Une fois la matière première définie et la matrice fabriquée, la production dans l'extrudeuse est préparée. La matière première plastique – généralement fournie sous forme de granulés – est d'abord conditionnée. Selon le matériau, un prétraitement tel qu'un séchage (par exemple dans des polymères hygroscopiques qui absorbent l'humidité, comme le nylon ou l'ABS) ou un mélange dans un tumbler pour homogénéiser les additifs peut être nécessaire. Le matériau est ensuite chargé dans la trémie d'alimentation de l'extrudeuse, une trémie qui alimente en continu l'extrudeuse par gravité.
À l'intérieur de l'extrudeuse, le matériau passe dans le cylindre chauffé, où il rencontre une vis rotative. Cette vis transporte le matériau le long du cylindre tout en le compressant et en le fondant progressivement. Le corps de l'extrudeuse est segmenté en zones de chauffage contrôlées, qui augmentent progressivement la température du matériau jusqu'à ce qu'il devienne visqueux et complètement fondu. L’action mécanique de rotation de la vis génère également de la chaleur par friction, contribuant ainsi à plastifier la matière première. Lorsqu'il arrive à l'extrémité du cylindre, le polymère se présente sous une forme semi-liquide homogène. Dans cette position se trouve généralement un filtre (écran métallique supporté par une plaque appelée plaque brise-glace) qui retient les impuretés et égalise la pression d'écoulement. Le matériau fondu est ensuite forcé à travers la filière d'extrusion sous haute pression, adoptant instantanément la forme de l'ouverture de cette filièrekuhne-mb.de. En bref, dans cette étape, la matière première solide est convertie en une fusion continue et façonnée dans la section souhaitée, laissant la tête d'extrudeuse avec la géométrie souhaitée.
Contrôle de la température, de la pression et de la vitesse tout au long du processus
Pendant l'extrusion, la stabilité des paramètres de traitement est essentielle pour obtenir un produit cohérent dans les spécifications. Les trois principaux paramètres à contrôler sont la température, la pression de fusion et la vitesse d'extrusion.
-
Température : La température du cylindre et de la filière doit être strictement contrôlée, car elle influence directement la viscosité et l'homogénéité de la matière plastique fondue. Les zones de chauffage dans toute l'extrudeuse maintiennent des profils de température spécifiques – augmentant généralement de la zone d'alimentation à la zone proche de la filière. Un contrôle précis garantit que le polymère atteint une fluidité idéale sans se dégrader. Les systèmes d'extrusion modernes comprennent des capteurs et des contrôleurs qui régulent les températures en temps réel, garantissant que le profilé extrudé atteint les propriétés mécaniques et dimensionnelles souhaitées à la fin du processus.
-
Pression : Le matériau est poussé à travers la filière sous haute pression générée par la rotation de la vis. Cette pression doit également être surveillée et ajustée si nécessaire. Une pression trop faible peut indiquer un débit insuffisant ou un risque de solidification du matériau avant la filière ; Une pression excessive peut surcharger la machine ou provoquer des défauts dans l'extrudat. Les manomètres et capteurs installés dans l'extrudeuse permettent de vérifier et de contrôler ce paramètre. La pression de fusion contrôlée détermine le débit du matériau et la qualité du moulage dans la matrice, étant un facteur clé dans le comportement d'écoulement du polymère. La coordination exacte entre la température et la pression permet d'obtenir des conditions de traitement stables et un produit final de haute qualité, sans variations indésirables.
-
Vitesse : Nous considérons ici à la fois la vitesse de rotation de la vis (qui définit le taux d'extrusion, c'est-à-dire le nombre de kg/h de matériau extrudé) et la vitesse de traction (la traction du profilé à la sortie, effectuée par des courroies ou des rouleaux de traction). Le réglage de la vitesse de la vis permet de maîtriser la production et d'éviter des efforts excessifs (qui provoqueraient des surpressions) ou à l'inverse des débits très lents (qui pourraient provoquer des variations de température). La vitesse de traction doit être synchronisée avec la sortie du matériau, afin de maintenir l'extrudat sans étirement ni relâchement indésirables pendant qu'il refroidit. En bref, la vitesse globale du processus doit être constante et adaptée au matériau et à la géométrie. La température, la pression et la vitesse agissent ensemble : ces paramètres jouent un rôle fondamental dans l'optimisation de la viscosité et de la fluidité de la matière fondue lors de l'extrusion. Les lignes modernes utilisent des systèmes de contrôle informatisés qui surveillent en permanence ces variables (courbes de température, profils de pression, vitesse des vis et des poignées), intervenant automatiquement pour corriger les écarts et stabiliser la production. Ce contrôle rigoureux garantit une qualité constante des produits, lot après lot, et maximise l’efficacité du processus de production. Pour que la pièce conserve la forme définie par la matrice, il est nécessaire de la soumettre immédiatement à un processus de refroidissement contrôlé, souvent associé à un calibrage dimensionnel. A cette étape, l'objectif est de solidifier le polymère dans la forme finale souhaitée, en évitant les déformations.
La méthode de refroidissement la plus courante lors de l'extrusion de profilés et de tubes consiste à utiliser un bain-marie. L'extrudeuse est équipée d'un réservoir immédiatement après la sortie de la filière, où le profilé passe dans de l'eau à température contrôlée (généralement froide) qui élimine rapidement la chaleur du plastique. Dans certains cas, des pulvérisateurs d'eau sont également utilisés le long des auges de refroidissement, voire des tunnels de refroidissement à air pulsé, en fonction du matériau et de l'épaisseur de la pièce extrudée. Un refroidissement rapide provoque la solidification du plastique, fixant ainsi définitivement la forme du profilé. Il est crucial de calibrer pendant le refroidissement pour garantir que les dimensions correspondent exactement aux spécifications.
Le calibrage est effectué à l'aide d'outils appelés manchons ou étriers de calibrage, qui servent de modèle pour l'extrudat nouvellement formé. Par exemple, dans le cas de tubes circulaires, on utilise un étalonnage sous vide : le tube passe à l'intérieur d'un manchon métallique légèrement plus grand, où le vide appliqué provoque l'expansion du tube contre les parois du manchon, garantissant ainsi le diamètre extérieur correct et une rondeur parfaite pendant son durcissement. Pour les profilés à géométrie complexe, les tables d'étalonnage contiennent plusieurs calibrateurs (métal ou matériaux à faible friction) positionnés sur la longueur, qui maintiennent le profilé dans sa forme exacte jusqu'à ce qu'il refroidisse complètement. Dans tous les cas, les pieds à coulisse sont des outils de précision qui définissent les dimensions finales du produit extrudé à la sortie de la filière. Par conséquent, le refroidissement et l'étalonnage fonctionnent ensemble : le profilé est refroidi de manière homogène et dimensionnellement contrôlé en même temps, afin d'éviter des contractions inégales, des courbures ou d'autres déformations.
Il convient de noter que TUCAB utilise des processus de refroidissement et d'étalonnage appropriés à chaque type de produit. Avec ses 14 lignes d'extrusion disponibles, l'entreprise produit de tout, depuis les tubes flexibles de petit diamètre jusqu'aux larges profilés plats, en adaptant le système de refroidissement (bain, pulvérisation, air pulsé) et le type de calibrateur utilisé. Les processus post-extrusion tels que le refroidissement et l'étalonnage sont essentiels pour garantir que le produit extrudé atteint la forme et la fonction finales souhaitées, et l'expérience de TUCAB garantit un contrôle précis de ces étapes, même pour les profils géométriques exigeants.
Découpe, finition et personnalisation finale
Une fois l'extrudat formé et solidifié à la sortie de la ligne d'étalonnage, l'étape de découpe et finition suit. Étant donné que le processus d'extrusion produit un profil continu (qui peut mesurer des dizaines ou des centaines de mètres de long à la sortie de la machine), il est nécessaire de découper le produit aux dimensions spécifiées par le client. Cette découpe peut être réalisée en ligne, à l'aide de guillotines ou de scies automatiques synchronisées avec la vitesse d'extrusion, garantissant des pièces de longueurs uniformes (ex : tubes de 3 mètres, profilés de montant de porte de 2 mètres, etc.). Dans d'autres cas, le matériau extrudé est enroulé sur des bobines ou des rouleaux (qu'il s'agisse de tuyaux flexibles ou de filaments, par exemple) puis découpé. La précision de la découpe est importante pour maintenir la qualité et faciliter l'utilisation du produit par le client.
Après la découpe, des finitions spéciales ou personnalisations sont souvent effectuées en fonction des besoins de l'application. TUCAB met fortement l'accent sur les solutions personnalisées, ce qui inclut l'adaptation des caractéristiques du produit après extrusion. Exemples de finitions finales possibles :
-
Application de ruban adhésif : Certains profilés extrudés utilisés pour l'étanchéité (comme les garnitures pour portes et fenêtres) peuvent recevoir du ruban adhésif sur une face, permettant une fixation facile par le client sur le site d'installation. TUCAB peut intégrer cette étape en collant des rubans à haute adhérence sur les profilés selon les spécifications.
-
Collage ou soudage : Dans le cas de certains tubes ou profilés creux, il peut être nécessaire de coller des couvercles, des pièces supplémentaires ou encore de souder des segments (par exemple pour former des anneaux). Ces processus peuvent être effectués dans la phase finale, garantissant que le produit arrive prêt à l'emploi.
-
Découpes ou perforations techniques : Les profilés extrudés peuvent nécessiter des découpes spéciales le long de la pièce (trous, encoches, rainures) qui ne sont pas obtenues directement à la sortie de la filière. Avec des équipements de découpe CNC ou des moules de découpe, TUCAB peut réaliser ces modifications post-extrusion avec précision, en tenant compte des dessins techniques complexes du client.
-
Traitements de surface ou impression : Dans certains cas, il est également possible d'appliquer des traitements supplémentaires, comme un marquage/impression sur le produit (par exemple, marquage de compteurs sur des flexibles, des logos ou des instructions) ou des revêtements de surface (vernis, traitements anti-UV, etc.) pour des fonctionnalités supplémentaires. Ces opérations sont intégrées en ligne ou effectuées immédiatement après l'extrusion pour une plus grande efficacité.
Dans l'ensemble, la phase de découpe et de finition est celle où le produit extrudé est personnalisé et fini selon les exigences spécifiques de chaque client. TUCAB se distingue en proposant cette finition personnalisée dans le cadre de son service complet, ce qui signifie que le client reçoit un produit extrudé prêt à être appliqué sur sa chaîne de montage ou son projet, sans avoir besoin de retravailler. Cet engagement envers des « solutions personnalisées », du développement de l'outil au produit fini final, est l'un des piliers du service de TUCAB.
Contrôle de qualité et tests techniques
Le maintien d'un standard de qualité élevé est une priorité tout au long du processus d'extrusion chez TUCAB. Depuis les matières premières jusqu'au produit final emballé, des contrôles de qualité rigoureux sont mis en œuvre et des tests techniques sont effectués pour vérifier la conformité du produit aux spécifications et normes en vigueur.
Peu de temps après la production (même pendant et après la découpe), chaque lot de pièces extrudées subit des contrôles dimensionnels : les dimensions critiques sont mesurées (diamètres, épaisseurs de paroi, largeurs de section, etc.) avec des instruments calibrés tels que des pieds à coulisse, micromètres ou projecteurs de profils, en veillant à ce que le profil extrudé corresponde aux dessins techniques. Dans le cas des profilés et des tubes, la stabilité dimensionnelle est cruciale – c'est pourquoi sont également surveillées les propriétés telles que la déformation, l'ovalité des tubes, etc., qui doivent être comprises dans des tolérances prédéfinies.
Parallèlement, des tests de résistance et de performance sont effectués, en fonction de l'application de chaque produit. Par exemple, pour les canalisations techniques, des tests de pression (hydrostatiques) peuvent être effectués pour s'assurer qu'elles peuvent résister à la pression de service sans fuite. Pour les joints et profilés flexibles, des tests de dureté (Shore A/D), de résistance à la traction et d'allongement peuvent être réalisés, voire des tests de vieillissement accéléré en enceinte climatique pour évaluer la durabilité (surtout si le produit est destiné à une exposition au soleil ou aux intempéries). Dans des cas spécifiques, des normes techniques sont suivies : TUCAB a de l'expérience dans la production selon des normes telles que EN 16436-1 (tuyaux de gaz butane) ou NP 4436 (tuyaux de gaz naturel), ce qui implique de soumettre les produits aux tests standardisés requis par ces normes. De plus, l'entreprise est certifiée ISO 9001:2015 (Qualité), entre autres certifications pertinentes, démontrant son engagement envers un système de gestion de la qualité robuste.
Tout au long du processus, les opérateurs de TUCAB et les techniciens qualité effectuent une surveillance continue et collectent des échantillons pour contrôle. Les données de production (températures, pressions, vitesses, dimensions mesurées, résultats des tests) sont documentées, permettant une traçabilité complète de chaque lot produit. Si une non-conformité est détectée, des mécanismes d'actions correctives sont activés immédiatement, minimisant ainsi le gaspillage et garantissant que seuls les produits conformes soient envoyés au client. Cette vigilance constante reflète la philosophie de l'entreprise : « toutes les préoccupations de TUCAB convergent vers un seul objectif : la qualité de ses produits ». En bref, des contrôles dimensionnels et fonctionnels rigoureux garantissent que les tubes, profilés ou joints extrudés répondent aux normes de performance attendues et apportent une confiance totale aux clients.
Emballage et logistique de livraison personnalisés
Une fois la production terminée et le lot inspecté, la dernière étape est un emballage approprié et une préparation logistique pour livrer les produits extrudés au client de manière efficace et personnalisée. Différents types d'extrusions nécessitent des approches d'emballage différentes : la manière d'emballer un rouleau de tuyau flexible est différente de celle d'emballer des profilés rigides de 3 mètres, par exemple. La fonction première de l'emballage est de protéger les produits (éviter la déformation, la poussière, l'humidité ou les dommages pendant le transport), mais il peut également être conçu pour faciliter la manipulation et l'utilisation par le client.
Chez TUCAB, l'emballage est déjà pensé dès la phase de développement du projet - il fait partie du processus complet que propose l'entreprise, de l'idée initiale à l'emballage final. Les tubes et profilés peuvent être fournis en fagots liés, en cartons, enroulés en bobines, ou encore en emballage individuel, selon accord avec le client. Pour les produits longs, des palettes ou des caisses spéciales sont souvent utilisées pour éviter le pliage. Dans le cas de profilés ou de finitions délicates, des séparateurs ou des films plastiques peuvent être insérés entre les pièces pour éviter les rayures ou les déformations. Un étiquetage correct (avec code produit, lot, client, etc.) est toujours appliqué, garantissant l'identification et la traçabilité pendant le transport et le stockage.
La logistique de livraison est adaptée aux besoins du client – c'est un aspect du service personnalisé dans lequel TUCAB se distingue. Certains clients peuvent exiger des livraisons juste à temps adaptées à leur chaîne de montage ; d'autres peuvent préférer des quantités plus importantes, moins fréquemment. TUCAB fait preuve de flexibilité pour organiser l'expédition selon ces préférences, soit par son propre transport, soit par des partenaires logistiques de confiance, garantissant le respect des délais. Chaque lot est expédié accompagné de la documentation nécessaire (rapports qualité, certificats de conformité, le cas échéant), offrant au client la tranquillité d'esprit de recevoir exactement ce qui a été commandé, prêt à être utilisé immédiatement. Par essence, l'emballage et la logistique ne sont pas de simples compléments, mais font partie intégrante d'une solution complète : la livraison personnalisée complète le cycle du processus d'extrusion en beauté, garantissant que le client reçoit le produit dans le bon format, au bon endroit et au bon moment pour son projet.
Expérience TUCAB : support technique et solutions sur mesure à toutes les phases
En passant par toutes ces étapes - de la matière première à l'emballage - la complexité et la rigueur du processus d'extrusion devient évidente. TUCAB, fort de plusieurs décennies d'expérience accumulée, offre à ses clients la tranquillité d'esprit d'un support technique complet à toutes les étapes de ce processus. Dès le moment initial de la conception, l'équipe TUCAB collabore au développement de l'idée, en recommandant des matériaux et en concevant des outils, en passant par le suivi pendant la production pilote et les ajustements de processus, pour garantir la qualité finale et le support après livraison. Cette approche de partenariat étroit signifie que le client n'est jamais seul : chaque défi technique est partagé et résolu ensemble, en profitant du savoir-faire spécialisé de TUCAB en extrusion de plastique.
Au-delà de l'expérience, ce qui distingue TUCAB est son engagement en faveur de solutions sur mesure. Selon la devise de l'entreprise « Nous créons des solutions sur mesure », TUCAB développe des solutions spécifiques depuis l'outil, en passant par la matière première jusqu'au produit fini, en adaptant les caractéristiques des produits en fonction des besoins du client. Cela se traduit par une énorme polyvalence pour répondre aux demandes personnalisées : qu'il s'agisse d'un tout nouveau profil pour une application innovante, d'un tube qui doit répondre à une norme technique exigeante ou d'un joint qui doit s'intégrer parfaitement dans une conception préexistante, TUCAB est prêt à fournir exactement ce que le client envisageait.
En bref, TUCAB allie savoir-faire technique, rigueur industrielle et orientation client. L'ensemble du processus d'extrusion est réalisé avec professionnalisme et amélioration continue, ce qui vaut à l'entreprise des reconnaissances telles que les certifications ISO et la confiance de partenaires de longue date. Avec une stratégie d'innovation et un investissement constant dans la technologie et la R&D, TUCAB reste à l'avant-garde du secteur, capable de relever des projets ambitieux et de matérialiser des idées en plastique extrudé de qualité supérieure. Pour les clients, cela signifie avoir un partenaire de confiance, capable de transformer des exigences spécifiques en produits réels, à travers un processus efficace et optimisé. Et en maintenant une attention simultanée sur la qualité et la flexibilité des solutions, TUCAB consolide sa mission : fournir des tubes, profilés et joints extrudés qui non seulement répondent, mais dépassent les attentes, avec des solutions véritablement adaptées à chaque besoin.
-