
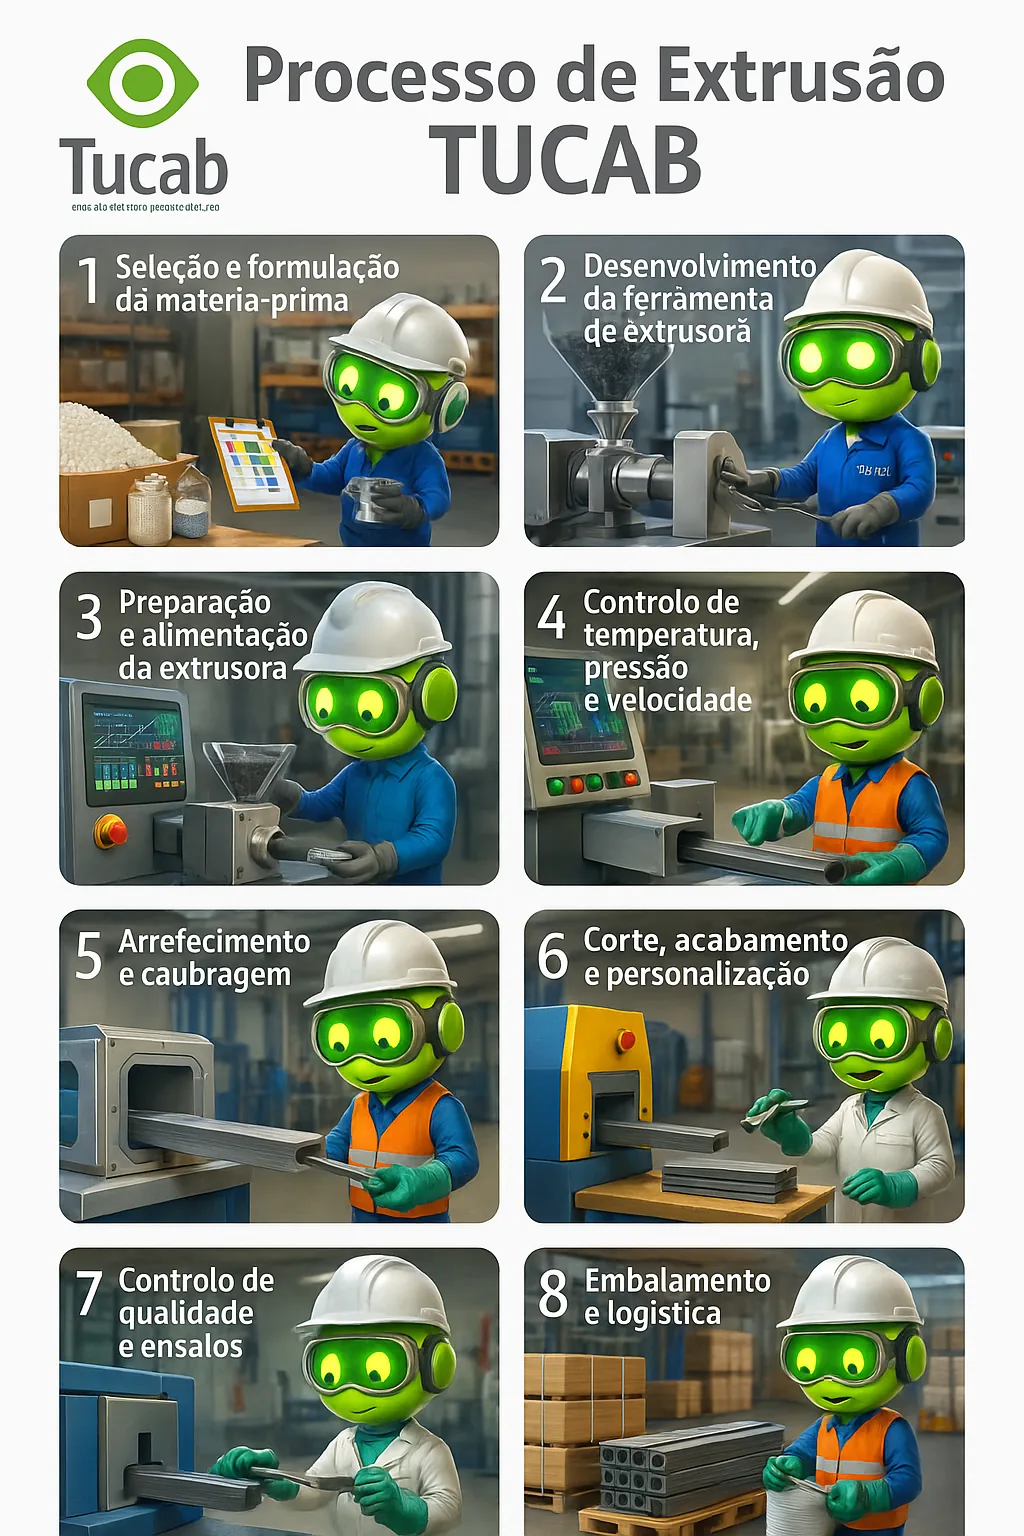
Extrusión de plástico es un proceso industrial que transforma materiales poliméricos en piezas continuas de sección definida, como tubos, perfiles o juntas (guarniciones). Con vasta experiencia desde 1996, TUCAB domina todas las etapas de este proceso, actuando como socio técnico de los clientes en proyectos de extrusión. A lo largo de los años, TUCAB ha solidificado su capacidad de innovación y adaptación a las necesidades de sus clientes, posicionándose como un proveedor completo (de extremo a extremo) en extrusión – desde el concepto inicial hasta el producto final – con excelencia en la calidad. A continuación, presentamos de forma técnica y didáctica los principales pasos que intervienen en la producción de tubos, perfiles y sellos extruidos, destacando el apoyo de TUCAB en cada etapa y el compromiso con soluciones a medida para cada cliente.
Selección y Formulación de Materias Primas
El primer paso hacia un producto de calidad es la elección de la materia prima adecuada y su formulación. Los materiales base más comunes son los polímeros termoplásticos, desde polímeros de uso general como polietileno (PE) y polipropileno (PP) hasta materiales de ingeniería como el policarbonato (PC), ya que prácticamente todos los termoplásticos pueden extruirse. La selección del tipo de plástico depende de los requisitos del producto final: por ejemplo, PVC flexible o caucho termoplástico (TPE/SEBS) para juntas blandas, PVC rígido o ABS para perfiles estructurales, o PE/PP para tubos técnicos. Además del polímero base, se incorporan aditivos y rellenos a la formulación para proporcionar las propiedades deseadas. Estos aditivos pueden incluir estabilizadores térmicos (imprescindibles en PVC), plastificantes (para aumentar la flexibilidad en compuestos vinílicos), pigmentos o colorantes (para obtener el color especificado), agentes anti-UV, retardantes de llama, entre otros. La adecuada formulación asegura que el material plástico extruido tendrá la resistencia mecánica, durabilidad y acabado esperado en servicio.
En TUCAB esta etapa se realiza con un fuerte componente técnico y de asesoramiento al cliente. El equipo de I+D de la empresa ayuda a definir la mejor materia prima para cada aplicación, a menudo desarrollando composiciones específicas para el proyecto. Este equipo multidisciplinar puede ajustar desde la elección del polímero hasta la dosificación de aditivos, garantizando que la materia prima se perfectamente adaptada a las necesidades del cliente. Por ejemplo, TUCAB desarrolló juntas SEBS como alternativa al EPDM tradicional, obteniendo ventajas técnicas y medioambientales. Otro aspecto importante es la sostenibilidad: todos los residuos plásticos generados en el proceso productivo se reintroducen siempre en el proceso en forma de materia prima reciclada. Esta política de economía circular reduce los residuos y refleja la preocupación medioambiental de TUCAB, sin comprometer la calidad del producto final.
Desarrollo de la Herramienta de Extrusión (Die o Fresado)
Cada nuevo tubo o perfil requiere el desarrollo de una herramienta de extrusión específica, generalmente llamada troquel (o troquel), que dará forma al producto. La matriz es un componente metálico de precisión con una abertura diseñada exactamente con la geometría de sección transversal deseada. En el caso de perfiles complejos, también pueden ser necesarias herramientas auxiliares como calibres (manguitos de calibración) o incluso cortadores técnicos integrados para definir detalles adicionales de la forma. El diseño del troquel considera las dimensiones deseadas del producto terminado, compensando factores como la contracción del material a medida que se enfría y el flujo viscoso del polímero fundido. Pequeñas variaciones o imperfecciones en la matriz pueden traducirse en defectos en el extruido, por lo que este desarrollo requiere de conocimientos especializados. La construcción de troqueles a menudo implica procesos de taller de alta precisión (por ejemplo, fresado CNC), de ahí la referencia a "troquel o fresa".
TUCAB tiene una amplia experiencia en el diseño y fabricación de herramientas de extrusión, apoyando al cliente desde la fase de diseño del perfil hasta la producción del equipo requerido. Con un equipo técnico dedicado, la empresa desarrolla internamente matrices y otras herramientas basadas en la idea o diseño proporcionado por el cliente. Este enfoque integrado garantiza que la herramienta esté optimizada para el material seleccionado y la línea de producción en la que se utilizará. El resultado son matrices robustas y confiables, capaces de producir perfiles dentro de las tolerancias dimensionales requeridas y con un excelente acabado superficial. Controlando el desarrollo de la herramienta, TUCAB asegura agilidad en la fase de prototipado y la posibilidad de realizar ajustes rápidos, ofreciendo soluciones personalizadas en función de las geometrías deseadas por el cliente.
Preparación y Alimentación de Materia Prima en el Extrusor
Con la materia prima definida y la matriz fabricada, se prepara la producción en el extrusor. Primero se acondiciona la materia prima plástica, que normalmente se suministra en forma de gránulos . Dependiendo del material, puede ser necesario un tratamiento previo como el secado (por ejemplo, en polímeros higroscópicos que absorben la humedad, como el nailon o el ABS) o la mezcla en un tambor para homogeneizar los aditivos. Luego, el material se carga en la tolva de alimentación del extrusor, una tolva que alimenta continuamente el extrusor por gravedad.
Dentro de la extrusora, el material pasa al cilindro calentado, donde se encuentra con un tornillo giratorio. Este tornillo transporta el material a lo largo del cilindro mientras lo comprime y funde gradualmente. El cilindro del extrusor está segmentado en zonas de calentamiento controlado, que elevan progresivamente la temperatura del material hasta que se vuelve viscoso y completamente fundido. La acción mecánica de rotación del tornillo también genera calor mediante fricción, ayudando a plastificar la materia prima. Cuando llega al final del cilindro, el polímero se encuentra en una forma semilíquida homogénea. En esta posición suele haber un filtro (rejilla metálica sostenida por una placa llamada placa rompedora) que retiene las posibles impurezas y ecualiza la presión del flujo. Luego, el material fundido es forzado a través del troquel de extrusión bajo alta presión, adoptando instantáneamente la forma de la abertura de este troquelkuhne-mb.de. En definitiva, en este paso la materia prima sólida se convierte en una fusión continua y se le da la forma de la sección deseada, dejando el cabezal extrusor con la geometría deseada.
Control de temperatura, presión y velocidad durante todo el proceso
Durante la extrusión, la estabilidad de los parámetros de procesamiento es esencial para obtener un producto consistente y dentro de las especificaciones. Los tres principales parámetros a controlar son la temperatura, la presión de fusión y la velocidad de extrusión.
-
Temperatura: La temperatura del cilindro y del troquel debe controlarse estrictamente, ya que influye directamente en la viscosidad y homogeneidad del material plástico fundido. Las zonas de calentamiento en toda la extrusora mantienen perfiles de temperatura específicos, que generalmente aumentan desde la zona de alimentación hasta la zona cercana al troquel. Un control preciso garantiza que el polímero alcance la fluidez ideal sin degradarse. Los sistemas de extrusión modernos incluyen sensores y controladores que regulan las temperaturas en tiempo real, asegurando que el perfil extruido alcance las propiedades mecánicas y dimensionales deseadas al final del proceso.
-
Presión: El material es empujado a través del troquel bajo alta presión generada por la rotación del tornillo. Esta presión también debe controlarse y ajustarse según sea necesario. Una presión demasiado baja puede indicar un flujo insuficiente o riesgo de que el material se solidifique antes de la matriz; Una presión excesiva puede sobrecargar la máquina o provocar defectos en el extruido. Los manómetros y sensores instalados en el extrusor permiten comprobar y controlar este parámetro. La presión de fusión controlada determina el caudal del material y la calidad de moldeo en la matriz, siendo un factor clave en el comportamiento de flujo del polímero. La coordinación exacta entre temperatura y presión da como resultado condiciones de procesamiento estables y un producto final de alta calidad, sin variaciones no deseadas.
-
Velocidad: Aquí consideramos tanto la velocidad de rotación del tornillo (que define la velocidad de extrusión, es decir, cuántos kg/h de material se extruyen) como la velocidad de tracción (la tracción del perfil en la salida, realizada por correas o rodillos de tracción). Ajustar la velocidad del tornillo permite controlar la producción y evitar esfuerzos excesivos (que provocarían sobrepresiones) o, por el contrario, caudales muy lentos (que podrían provocar variaciones de temperatura). La velocidad de tracción debe estar sincronizada con la salida del material, para mantener el extruido sin estiramientos o aflojamientos no deseados mientras se enfría. En definitiva, la velocidad global del proceso debe ser constante y adecuada al material y la geometría. La temperatura, la presión y la velocidad actúan juntas: estos parámetros juegan un papel fundamental a la hora de optimizar la viscosidad y la fluidez de la masa fundida durante la extrusión. Las líneas modernas utilizan sistemas de control computarizados que monitorean continuamente estas variables (curvas de temperatura, perfiles de presión, velocidad del tornillo y del mango), interviniendo automáticamente para corregir las desviaciones y estabilizar la producción. Este riguroso control garantiza una calidad constante del producto, lote tras lote, y maximiza la eficiencia del proceso de producción. Para que la pieza mantenga la forma definida por la matriz, es necesario someterla inmediatamente a un proceso de enfriamiento controlado, a menudo combinado con una calibración dimensional. En esta etapa el objetivo es solidificar el polímero en la forma final deseada, evitando deformaciones.
El método más común de enfriamiento en la extrusión de perfiles y tubos es mediante un baño de agua. La extrusora está equipada con un tanque inmediatamente después de salir del troquel, donde el perfil pasa por agua a temperatura controlada (generalmente fría) que elimina rápidamente el calor del plástico. En algunos casos, también se utilizan pulverizadores de agua a lo largo de canales de enfriamiento, o incluso túneles de enfriamiento de aire forzado, dependiendo del material y el espesor de la pieza extruida. El enfriamiento rápido hace que el plástico se solidifique, fijando permanentemente la forma del perfil. Es crucial calibrar durante el enfriamiento para garantizar que las dimensiones estén exactamente dentro de las especificaciones.
La calibración se lleva a cabo con la ayuda de herramientas llamadas manguitos de calibración o calibradores, que sirven como plantilla para el extruido recién formado. Por ejemplo, en el caso de los tubos circulares, se utiliza una calibración de vacío: el tubo pasa dentro de un manguito metálico un poco más grande, donde el vacío aplicado hace que el tubo se expanda contra las paredes del manguito, asegurando el diámetro externo correcto y la redondez perfecta mientras se endurece. Para perfiles con geometría compleja, las mesas de calibración contienen múltiples calibradores (metálicos o materiales de baja fricción) colocados a lo largo, que mantienen el perfil en la forma exacta hasta que se enfría por completo. En todos los casos, los calibradores son herramientas de precisión que definen las dimensiones finales del producto extruido tras salir del troquel. Por lo tanto, enfriamiento y calibración trabajan juntos: el perfil se enfría de manera homogénea y controlado dimensionalmente al mismo tiempo, para evitar contracciones desiguales, curvaturas u otras deformaciones.
Cabe destacar que TUCAB emplea procesos de enfriamiento y calibración adecuados a cada tipo de producto. Con sus 14 líneas de extrusión disponibles, la empresa produce desde tubos flexibles de pequeño diámetro hasta perfiles planos de gran anchura, adaptando el sistema de refrigeración (baño, pulverización, aire forzado) y el tipo de calibrador utilizado. Los procesos post-extrusión como el enfriamiento y la calibración son esenciales para garantizar que el producto extruido alcance la forma y función final deseada, y la experiencia de TUCAB garantiza un control preciso de estos pasos, incluso para perfiles geométricos exigentes.
Corte, Acabado y Personalización Final
Una vez que el extruido se ha formado y solidificado al salir de la línea de calibración, sigue el paso de corte y acabado. Debido a que el proceso de extrusión produce un perfil continuo (que puede tener decenas o cientos de metros de largo cuando sale de la máquina), es necesario cortar el producto a las dimensiones especificadas por el cliente. Este corte se puede realizar en línea, mediante guillotinas o sierras automáticas sincronizadas con la velocidad de extrusión, asegurando piezas con longitudes uniformes (por ejemplo, tubos de 3 metros, perfiles de jambas de puertas de 2 metros, etc.). En otros casos, el material extruido se enrolla en bobinas o rollos (por ejemplo, en el caso de mangueras flexibles o filamentos) y posteriormente se corta. La precisión del corte es importante para mantener la calidad y facilitar el uso del producto por parte del cliente.
Después del corte, a menudo se realizan acabados especiales o personalizaciones según las necesidades de la aplicación. TUCAB tiene un fuerte enfoque en soluciones personalizadas, lo que incluye adaptar las características del producto después de la extrusión. Ejemplos de posibles acabados finales incluyen:
-
Aplicación de cinta adhesiva: Algunos perfiles extruidos utilizados en sellado (como molduras para puertas y ventanas) pueden recibir cinta adhesiva en una cara, permitiendo una fácil fijación por parte del cliente en el lugar de instalación. TUCAB puede incorporar este paso, pegando cintas de alta adherencia a los perfiles según especificación.
-
Pegado o soldadura: En el caso de determinados tubos o perfiles huecos, puede ser necesario pegar tapas, piezas adicionales o incluso soldar dovelas (p. ej. para formar anillos). Estos procesos se pueden realizar en la etapa final, asegurando que el producto llegue listo para su uso.
-
Cortes o perforaciones técnicas: Los perfiles extruidos pueden requerir cortes especiales a lo largo de la pieza (agujeros, muescas, ranuras) que no se obtienen directamente al salir del troquel. Con equipos de corte CNC o moldes de corte, TUCAB puede realizar estas modificaciones post-extrusión con precisión, teniendo en cuenta los complejos dibujos técnicos del cliente.
-
Tratamientos superficiales o impresión: En algunos casos, también es posible aplicar tratamientos adicionales, como marcado/impresión sobre el producto (por ejemplo, marcado de metros en mangueras, logotipos o instrucciones) o recubrimientos superficiales (barnices, tratamientos anti-UV, etc.) para funciones adicionales. Estas operaciones se integran en línea o se realizan inmediatamente después de la extrusión para una mayor eficiencia.
En su conjunto, la fase de corte y acabado es donde se personaliza y acaba el producto extruido según los requerimientos específicos de cada cliente. TUCAB se destaca por ofrecer este acabado personalizado como parte de su servicio completo, lo que significa que el cliente recibe un producto extruido listo para ser aplicado en su línea de montaje o proyecto, sin necesidad de retrabajo. Esta apuesta por las “soluciones personalizadas”, desde el desarrollo de herramientas hasta el producto final acabado, es uno de los pilares del servicio de TUCAB.
Control de Calidad y Ensayos Técnicos
Mantener un alto estándar de calidad es una prioridad durante todo el proceso de extrusión en TUCAB. Desde las materias primas hasta el producto final envasado, se implementan rigurosos controles de calidad y se llevan a cabo pruebas técnicas para verificar el cumplimiento del producto con las especificaciones y estándares aplicables.
Poco después de la producción (incluso durante y después del corte), cada lote de piezas extruidas se somete a inspecciones dimensionales: se miden las dimensiones críticas (diámetros, espesores de pared, anchos de sección, etc.) con instrumentos calibrados como calibres, micrómetros o proyectores de perfiles, asegurando que el perfil extruido corresponda a los dibujos técnicos. En el caso de perfiles y tubos, la estabilidad dimensional es crucial, por eso también se controlan propiedades como alabeo, ovalidad de los tubos, etc., que deben estar dentro de tolerancias predefinidas.
Al mismo tiempo, se realizan pruebas de resistencia y prestaciones, dependiendo de la aplicación de cada producto. Por ejemplo, en el caso de tuberías técnicas, se pueden realizar pruebas de presión (hidrostáticas) para garantizar que puedan soportar la presión de trabajo sin fugas. Para juntas y perfiles flexibles se pueden realizar ensayos de dureza (Shore A/D), resistencia a la tracción y alargamiento, o incluso ensayos de envejecimiento acelerado en cámara climática para evaluar la durabilidad (especialmente si el producto está destinado a la exposición al sol o a la intemperie). En casos concretos se siguen normas técnicas: TUCAB tiene experiencia en la producción según normas como EN 16436-1 (tuberías de gas butano) o NP 4436 (tuberías de gas natural), lo que implica someter los productos a pruebas estandarizadas exigidas por dichas normas. Además, la empresa cuenta con la certificación ISO 9001:2015 (Calidad), entre otras certificaciones relevantes, lo que demuestra su compromiso con un sólido sistema de gestión de calidad.
A lo largo de todo el proceso, los operadores y técnicos de calidad de TUCAB realizan un seguimiento continuo y recogen muestras para su control. Los datos de producción (temperaturas, presiones, velocidades, dimensiones medidas, resultados de pruebas) están documentados, lo que permite una trazabilidad total de cada lote producido. Si se detecta alguna no conformidad, los mecanismos de acción correctiva se activan inmediatamente, minimizando el desperdicio y garantizando que solo lleguen al cliente productos conformes. Esta vigilancia constante refleja la filosofía de la empresa: “todas las preocupaciones de TUCAB convergen en un único objetivo: la calidad de sus productos”. En resumen, los rigurosos controles dimensionales y funcionales garantizan que los tubos, perfiles o sellos extruidos cumplen los estándares de rendimiento esperados y brindan total confianza a los clientes.
Embalaje y logística de entrega personalizados
Una vez que se completa la producción y se ha inspeccionado el lote, el paso final es el embalaje y la preparación logística adecuados para entregar los productos extruidos al cliente de manera eficiente y personalizada. Los diferentes tipos de extrusión requieren diferentes enfoques de envasado: la forma de envasar un rollo de manguera flexible es diferente a la de envasar perfiles rígidos de 3 metros, por ejemplo. La función principal del embalaje es proteger los productos (evitar deformaciones, polvo, humedad o daños durante el transporte), pero también puede diseñarse para facilitar su manipulación y uso por parte del cliente.
En TUCAB el embalaje ya está pensado en la fase de desarrollo del proyecto, forma parte del proceso completo que ofrece la empresa, desde la idea inicial hasta el embalaje final. Los tubos y perfiles se pueden suministrar en fardos atados, en cajas de cartón, enrollados en bobinas o incluso en embalajes individuales, según acuerdo con el cliente. Para productos largos, a menudo se utilizan paletas o cajas especiales para evitar que se doblen. En el caso de perfiles o acabados delicados, se pueden insertar separadores o películas plásticas entre las piezas para evitar rayones o deformaciones. Siempre se aplica un etiquetado correcto (con código de producto, lote, cliente, etc.), asegurando la identificación y trazabilidad durante el transporte y almacenamiento.
La logística de entrega se ajusta a las necesidades del cliente; este es un aspecto del servicio personalizado en el que TUCAB destaca. Algunos clientes pueden requerir entregas justo a tiempo alineadas con su línea de montaje; otros pueden preferir cantidades mayores con menos frecuencia. TUCAB demuestra flexibilidad para organizar el envío según estas preferencias, ya sea mediante su propio transporte o mediante socios logísticos de confianza, garantizando el cumplimiento de los plazos. Cada lote se envía acompañado de la documentación necesaria (informes de calidad, certificados de conformidad, cuando corresponda), brindando al cliente la tranquilidad de que recibirá exactamente lo solicitado, listo para su uso inmediato. En esencia, el embalaje y la logística no son meros complementos, sino parte integral de una solución completa: la entrega personalizada completa con broche de oro el ciclo del proceso de extrusión, asegurando que el cliente recibe el producto en el formato correcto, en el lugar correcto y en el momento adecuado para su proyecto.
Experiencia TUCAB: soporte técnico y soluciones a medida en todas las fases
Al pasar por todas estas etapas, desde la materia prima hasta el embalaje, se elimina la complejidad y El rigor del proceso de extrusión se hace evidente. TUCAB, con décadas de experiencia acumulada, ofrece a sus clientes la tranquilidad de un soporte técnico completo en todas las etapas de este proceso. Desde el momento inicial de concepción, el equipo de TUCAB colabora en el desarrollo de la idea, recomendando materiales y diseñando herramientas, pasando por el seguimiento durante la producción piloto y ajustes de proceso, hasta asegurar la calidad final y el soporte post-entrega. Este enfoque de estrecha colaboración significa que el cliente nunca está solo: cada desafío técnico se comparte y resuelve juntos, aprovechando el know-how especializado de TUCAB en extrusión de plásticos.
Además de la experiencia, lo que distingue a TUCAB es su compromiso con soluciones a medida. Siguiendo el lema de la empresa, “Creamos soluciones a medida”, TUCAB desarrolla soluciones específicas desde la herramienta, pasando por la materia prima hasta el producto terminado, adaptando las características de los productos según las necesidades del cliente. Esto se traduce en una enorme versatilidad para satisfacer solicitudes personalizadas: ya sea un perfil completamente nuevo para una aplicación innovadora, un tubo que debe cumplir con un estándar técnico exigente o un sello que debe encajar perfectamente en un diseño preexistente, TUCAB está preparado para ofrecer exactamente lo que el cliente imaginó.
En definitiva, TUCAB combina conocimiento técnico, rigor industrial y orientación al cliente. Todo el proceso de extrusión se lleva a cabo con profesionalismo y mejora continua, lo que le valió a la empresa reconocimientos como certificaciones ISO y la confianza de socios de larga data. Con una estrategia de innovación y constante inversión en tecnología e I+D, TUCAB se mantiene a la vanguardia del sector, siendo capaz de abrazar proyectos desafiantes y materializar ideas en plástico extruido con una calidad superior. Para los clientes, esto significa tener un socio de confianza, capaz de transformar requisitos específicos en productos reales, a través de un proceso eficiente y optimizado. Y al mantener un enfoque simultáneo en la calidad y la flexibilidad de la solución, TUCAB consolida su misión: entregar tubos, perfiles y sellos extruidos que no solo cumplan, sino que superen las expectativas, con soluciones verdaderamente adaptadas a cada necesidad.
-