
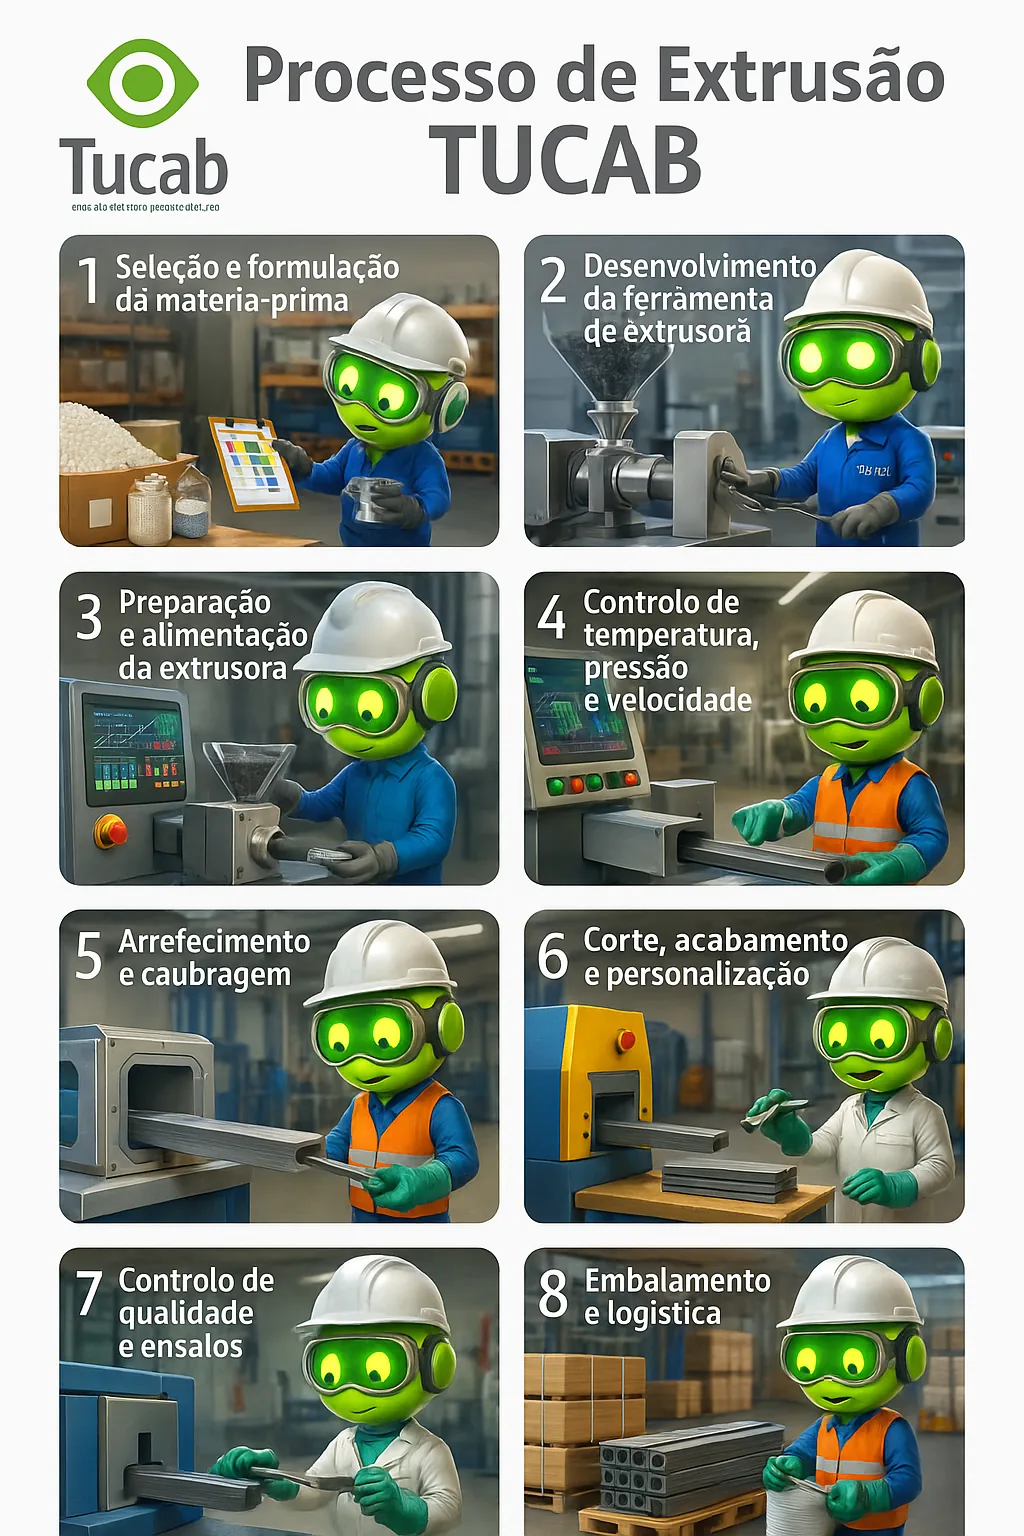
塑料挤出是一种工业过程,可将聚合材料转化为具有特定横截面的连续零件,例如管材、型材或密封件(边饰)。凭借自 1996 年以来的丰富经验,TUCAB 掌握了该流程的所有阶段,成为挤出项目客户的技术合作伙伴。多年来,TUCAB 巩固了其创新能力和适应客户需求的能力,将自己定位为挤出领域的完整供应商(端到端)(从最初的概念到最终产品),具有卓越的品质。下面,我们以技术和教育的方式介绍挤压管、型材和密封件生产中涉及的主要步骤,强调 TUCAB 在每个阶段的支持以及为每个客户量身定制解决方案的承诺。
原材料选择和配方
迈向优质产品的第一步是选择适当的原材料及其配方。最常见的基础材料是热塑性聚合物 - 从通用聚合物(如聚乙烯 (PE) 和聚丙烯 (PP))到工程材料(如聚碳酸酯 (PC)),因为几乎所有热塑性塑料都可以挤出。塑料类型的选择取决于最终产品的要求:例如,用于软密封件的柔性 PVC 或热塑性橡胶 (TPE/SEBS),用于结构型材的硬质 PVC 或 ABS,或用于技术管道的 PE/PP。除了基础聚合物之外,配方中还加入了添加剂和填料,以提供所需的性能。这些添加剂可能包括热稳定剂(PVC 中必需的)、增塑剂(以增加乙烯基化合物的柔韧性)、颜料或染料(以获得指定的颜色)、抗紫外线剂、阻燃剂等。适当的配方可确保挤出塑料材料具有使用中预期的机械阻力、耐用性和光洁度。
在 TUCAB,这一阶段是通过强大的技术和客户咨询组件来完成的。该公司的研发团队帮助确定每种应用的最佳原材料,通常为项目开发特定的成分。这个多学科团队可以调整从聚合物的选择到添加剂用量的一切,确保原材料完全适应客户的要求。例如,TUCAB 开发了 SEBS 密封件作为传统 EPDM 的替代品,获得了技术和环境优势。另一个重要方面是可持续性:生产过程中产生的所有塑料废物总是以回收原材料的形式重新引入到生产过程中。这种循环经济政策减少了浪费,体现了 TUCAB 的环境关注,同时又不影响最终产品的质量。
挤压工具(模具或铣削)的开发
每个新管材或型材都需要开发特定的挤压工具,通常称为模具(或模具),它将塑造产品形状。基体是一种精密金属部件,其开口按照所需的横截面几何形状精确设计。在复杂轮廓的情况下,还可能需要诸如卡尺(校准套筒)甚至集成技术刀具等辅助工具来定义形状的其他细节。模具设计考虑了成品所需的尺寸,补偿了材料冷却时的收缩和熔融聚合物的粘性流动等因素。基质中的微小变化或缺陷可能会转化为挤出物中的缺陷,这就是为什么这种开发需要专门的知识。模具制造通常涉及高精度车间工艺(例如 CNC 铣削),因此被称为“模具或铣刀”。
TUCAB 在挤压工具的设计和制造方面拥有丰富的经验,为客户提供从型材设计阶段到所需设备生产的支持。公司拥有专门的技术团队,根据客户提供的想法或设计内部开发矩阵和其他工具。这种集成方法可确保该工具针对所选材料及其使用的生产线进行优化。结果是坚固可靠的基体,能够生产符合所需尺寸公差且具有出色表面光洁度的型材。通过控制工具的开发,TUCAB 确保了原型设计阶段的敏捷性和快速调整的可能性,根据客户所需的几何形状提供定制解决方案。
原材料的准备和送入挤出机
确定原材料并制造基质后,就可以准备挤出机的生产。塑料原材料(通常以颗粒的形式提供)首先进行调节。根据材料的不同,可能需要进行预处理,例如干燥(例如,在吸收水分的吸湿性聚合物中,例如尼龙或ABS)或在滚筒中混合以使添加剂均化。然后将材料装入挤出机的进料斗,该料斗通过重力连续向挤出机进料。
在挤出机内,材料进入加热的圆筒,并在那里遇到旋转螺杆。该螺杆沿着圆筒输送材料,同时逐渐压缩和熔化材料。挤出机机筒被分成受控的加热区域,逐渐升高材料的温度,直到材料变得粘稠并完全熔化。螺杆旋转的机械作用还通过摩擦产生热量,有助于原材料塑化。当到达圆筒末端时,聚合物呈均匀的半液体形式。在此位置通常有一个过滤器(由称为破碎板的板支撑的金属筛网),可以保留任何杂质并平衡流动压力。然后,熔融材料在高压下被迫通过挤出模具,立即采用该模具开口的形状kuhne-mb.de。简而言之,在此步骤中,固体原材料被转化为连续熔体并成型为所需的截面,使挤出机机头具有所需的几何形状。
整个过程中的温度、压力和速度控制
在挤出过程中,加工参数的稳定性对于获得符合规格的一致产品至关重要。控制的三个主要参数是温度、熔体压力和挤出速度。
-
温度:机筒和模具的温度必须严格控制,因为它直接影响熔融塑料材料的粘度和均匀性。整个挤出机的加热区域保持特定的温度分布——通常从进料区域到模头附近的区域逐渐增加。精确的控制确保聚合物达到理想的流动性而不降解。现代挤出系统包括实时调节温度的传感器和控制器,确保挤出型材在工艺结束时达到所需的机械和尺寸特性。
-
压力:在螺杆旋转产生的高压下,材料被推过模具。该压力还需要根据需要进行监测和调整。压力太低可能表明流量不足或存在材料在模具前凝固的风险;压力过大会导致机器过载或导致挤出物出现缺陷。安装在挤出机中的压力表和传感器可以检查和控制该参数。 受控的熔体压力决定了材料的流动速率和基体中的成型质量,是聚合物流动行为的关键因素。温度和压力之间的精确协调可实现稳定的加工条件和高质量的最终产品,而不会出现不必要的变化。
-
速度:这里我们考虑螺杆旋转速度(它定义挤出速率,即挤出多少公斤/小时的材料)和牵引速度(在出口处通过皮带或牵引辊对型材进行牵引)。调节螺杆速度可以让您控制生产并避免过度用力(这会导致过压),或者相反,非常缓慢的流量(这可能会导致温度变化)。牵引速度必须与材料的输出同步,以保持挤出物在冷却时没有不必要的拉伸或松弛。简而言之,过程的总体速度必须恒定并且适合材料和几何形状。 温度、压力和速度共同作用:这些参数在优化挤出过程中熔体的粘度和流动性方面发挥着基础作用。现代生产线使用计算机控制系统,持续监控这些变量(温度曲线、压力曲线、螺杆和手柄速度),自动干预以纠正偏差并稳定生产。这种严格的控制保证了一批又一批产品质量的一致性,并最大限度地提高了生产过程的效率。为了使零件保持基体定义的形状,有必要立即对其进行受控冷却过程,通常与尺寸校准相结合。在此阶段,目标是将聚合物固化为所需的最终形状,避免变形。
型材和管材挤出中最常见的冷却方法是通过水浴。挤出机在离开模具后立即配备一个水箱,型材在控制温度(通常是冷)下穿过水箱,从而快速去除塑料中的热量。在某些情况下,还可以沿着冷却槽使用喷水器,甚至强制风冷隧道,具体取决于挤压零件的材料和厚度。快速冷却导致塑料凝固,永久固定型材形状。在冷却过程中进行校准至关重要,以确保尺寸完全符合规格。
校准是借助称为校准套筒或卡尺的工具进行的,这些工具可作为新形成的挤出物的模板。例如,在圆形管的情况下,使用真空校准:管子穿过稍大的金属套筒,其中施加的真空使管子在套筒壁上膨胀,从而在硬化时确保正确的外径和完美的圆度。对于具有复杂几何形状的型材,校准台包含沿长度定位的多个校准器(金属或低摩擦材料),这些校准器使型材保持精确的形状,直到其完全冷却。在所有情况下,卡尺都是精密工具,可定义挤出产品离开模具后的最终尺寸。因此,冷却和校准协同工作:型材均匀冷却并同时尺寸控制,以避免不均匀收缩、曲率或其他变形。
值得注意的是,TUCAB 采用适合每种产品类型的冷却和校准工艺。该公司拥有 14 条挤出生产线,可生产从小直径软管到宽扁平型材的各种产品,并适应冷却系统(水浴、喷涂、强制空气)和所使用的校准器类型。 冷却和校准等后挤压工艺对于确保挤压产品达到预期的最终形状和功能至关重要,TUCAB 的经验保证了对这些步骤的精确控制,即使对于要求苛刻的几何型材也是如此。
切割、精加工和最终定制
一旦挤出物在离开校准线时形成并固化,接下来就是切割和精加工步骤。由于挤压过程会产生连续的型材(离开机器时可能长达数十或数百米),因此需要将产品切割成客户指定的尺寸。这种切割可以在线进行,使用与挤压速度同步的闸刀或自动锯,确保工件具有均匀的长度(例如 3 米管、2 米门框型材等)。在其他情况下,挤出材料缠绕在线圈或卷上(例如,当涉及柔性软管或细丝时),然后进行切割。切割精度对于保持质量和方便客户使用产品非常重要。
切割后,通常会根据应用的需要进行特殊饰面或定制。 TUCAB 非常注重定制解决方案,其中包括调整挤出后产品的特性。可能的最终饰面示例包括:
-
胶带的应用:一些用于密封的挤压型材(例如门窗装饰)可以在一侧接受胶带,以便客户在安装现场轻松固定。 TUCAB 可以合并此步骤,根据规格将高粘性胶带粘合到型材上。
-
粘合或焊接:对于某些管子或中空型材,可能需要粘合盖、附加部件甚至分段焊接(例如形成环)。这些过程可以在最后阶段进行,确保产品到达时可供使用。
-
技术切割或穿孔:挤压型材可能需要沿零件(孔、凹口、凹槽)进行特殊切割,这些切割在离开模具时不能直接获得。借助 CNC 切割设备或切割模具,TUCAB 可以精确地进行这些挤出后修改,同时考虑到客户复杂的技术图纸。
-
表面处理或印刷:在某些情况下,还可以进行其他处理,例如在产品上进行标记/印刷(例如,在软管上标记仪表、徽标或说明)或表面涂层(清漆、抗紫外线处理等)。以获得额外的功能。这些操作可在线集成或在挤出后立即执行,以提高效率。
总体而言,切割和精加工阶段是根据每个客户的具体要求定制和精加工挤压产品的阶段。 TUCAB 因其提供这种定制表面处理作为其完整服务的一部分而脱颖而出,这意味着客户收到的挤压产品可立即应用于其装配线或项目,而无需返工。这种对从工具开发到最终成品的“定制解决方案”的承诺是 TUCAB 服务的支柱之一。
质量控制和技术测试
保持高质量标准是 TUCAB 整个挤压流程的首要任务。从原材料到最终包装产品,都实施严格的质量控制,并进行技术测试,以验证产品是否符合适用的规范和标准。
生产后不久(甚至在切割过程中和切割后),每批挤压部件都会经过尺寸检查:使用校准仪器(例如,校准仪器)测量关键尺寸(直径、壁厚、截面宽度等)卡尺、千分尺或轮廓投影仪,确保挤压型材符合技术图纸。对于型材和管材,尺寸稳定性至关重要 - 这就是为什么还要监控管材的翘曲、椭圆度等性能,这些性能必须在预先定义的公差范围内。
同时,根据每种产品的应用,进行电阻和性能测试。例如,对于技术管道,可以进行压力(静水压)测试,以确保其能够承受工作压力而不泄漏。对于柔性密封件和型材,可以进行硬度测试(肖氏 A/D)、拉伸强度和伸长率,甚至可以在气候室中进行加速老化测试,以评估耐久性(特别是如果产品用于阳光照射或恶劣天气)。在具体情况下,遵循技术标准:TUCAB具有根据EN 16436-1(丁烷气管)或NP 4436(天然气管)等标准生产的经验,其中包括对产品进行这些标准要求的标准化测试。此外,该公司还获得了ISO 9001:2015(质量)认证以及其他相关认证,体现了其对健全的质量管理体系的承诺。
在整个过程中,TUCAB操作员和质量技术人员进行持续监控并采集样品进行控制。生产数据(温度、压力、速度、测量尺寸、测试结果)均被记录下来,从而可以完全追溯每批生产的产品。如果发现任何不合格情况,将立即启动纠正措施机制,最大限度地减少浪费并确保只有合规的产品才能交付给客户。这种持续的警惕反映了公司的理念:“TUCAB 的所有关注都集中到一个目标:产品质量”。简而言之,严格的尺寸和功能控制可确保挤压管材、型材或密封件满足预期的性能标准,并为客户提供充分的信心。
个性化交付包装和物流
生产完成并检查批次后,最后一步是适当的包装和物流准备,以高效、个性化地将挤压产品交付给客户。不同类型的挤压件需要不同的包装方法:例如,包装一卷柔性软管的方式不同于包装刚性 3 米型材的方式。包装的主要功能是保护产品(防止运输过程中变形、灰尘、潮湿或损坏),但它也可以设计为方便客户处理和使用。
在TUCAB,包装在项目开发阶段就已经被考虑到了——它是公司提供的完整流程的一部分,从最初的想法到最终的包装。根据与客户的协议,管材和型材可以捆扎、纸板箱、卷轴甚至单独包装的形式提供。对于长产品,通常使用托盘或特殊板条箱来防止弯曲。对于精致的型材或饰面,可以在部件之间插入隔离物或塑料薄膜,以防止刮擦或变形。始终应用正确的标签(包含产品代码、批次、客户等),确保运输和存储过程中的识别和可追溯性。
交付物流根据客户的需求进行调整 - 这是 TUCAB 脱颖而出的个性化服务的一个方面。有些客户可能需要与他们的装配线保持一致的准时交货;其他人可能更喜欢较少次数的较大金额。 TUCAB 表现出根据这些偏好灵活组织运输的能力,无论是通过自己的运输还是通过值得信赖的物流合作伙伴,确保按时完成。每批发货时都附有必要的文件(质量报告、合格证书,如适用),让客户高枕无忧,因为他们将准确收到订购的产品,并可立即使用。从本质上讲,包装和物流不仅仅是补充,而是完整解决方案的组成部分 - 个性化交付完美地完成了挤出过程的周期,确保客户在正确的时间、正确的地点以正确的格式收到适合其项目的产品。
TUCAB 经验:各个阶段的技术支持和定制解决方案
通过经历从原材料到包装的所有这些阶段,复杂性和严格性挤压过程的影响变得显而易见。 TUCAB 凭借数十年积累的经验,为客户提供在此过程各个阶段的全面技术支持,让客户高枕无忧。从构思的最初那一刻起,TUCAB 团队就合作开发创意、推荐材料和设计工具,通过试生产和工艺调整期间的监控,确保最终质量和交付后支持。这种密切的合作伙伴关系意味着客户永远不会孤单:利用 TUCAB 在塑料挤出方面的专业知识,共同分担和解决每项技术挑战。
除了经验之外,TUCAB 的与众不同之处还在于它对定制解决方案的承诺。根据公司的座右铭“我们创造量身定制的解决方案”,TUCAB开发从工具、原材料到成品的具体解决方案,根据客户的需求调整产品的特性。这转化为满足个性化要求的巨大多功能性:无论是创新应用的全新型材、必须满足严格技术标准的管材,还是需要完美融入现有设计的密封件,TUCAB 都准备好交付客户所期望的产品。
简而言之,TUCAB 结合了技术知识、工业严谨性和客户导向。整个挤压过程以专业和持续改进的方式进行,赢得了公司的认可,如ISO认证和长期合作伙伴的信任。凭借创新战略以及对技术和研发的持续投资,TUCAB 始终处于行业前沿,能够接受具有挑战性的项目,并在优质的挤压塑料中实现创意。对于客户而言,这意味着拥有一个值得信赖的合作伙伴,能够通过高效且优化的流程将特定需求转化为实际产品。通过同时关注质量和解决方案灵活性,TUCAB 巩固了其使命:提供不仅满足而且超越期望的挤压管材、型材和密封件,以及真正针对每种需求量身定制的解决方案。
-